工业防护面罩的液态硅胶(LSR)注塑,看似结构简单,实则涉及密封成型, 包胶粘接, 薄壁阀片, 批次一致性等多个技术难点。本文整理8个真实技术案例,按“客户问题→技术难点→解决方案→验证结果”的结构呈现,供采购和工程师参考。
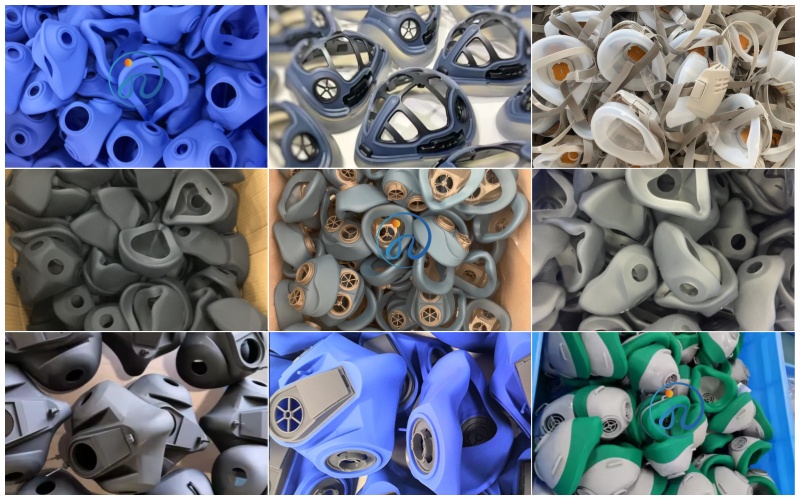
案例一:面罩密封边泄漏率偏高,怎么解决?
客户问题:工业防尘面罩密封边与面部贴合不严,泄漏率测试不达标,更换材料后仍无改善。
技术难点:传统海绵或硬质橡胶密封边无法适配不同脸型,鼻梁、颧骨、下颌处易留缝隙。密封边与面罩主体若采用粘合或装配,每处接缝都是潜在泄漏点。
解决方案:
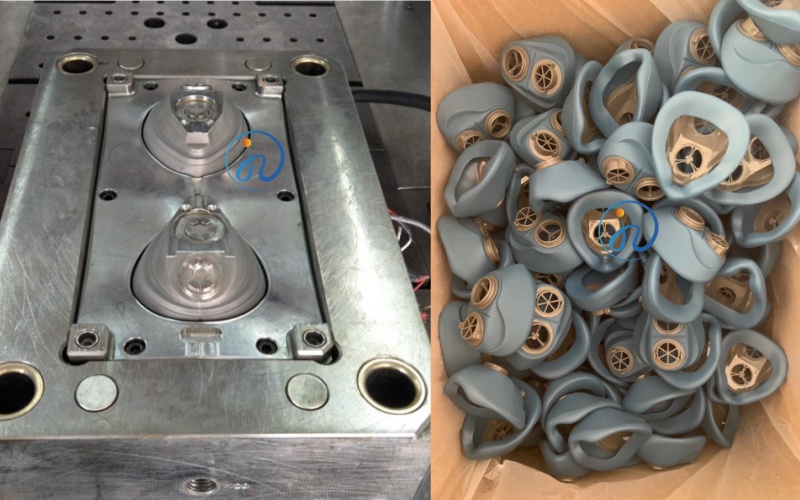
LSR包胶一体化成型,密封边与面罩主体在模具中同步成型,无缝融合
密封唇采用Shore A 30-50软硬度,贴合面部轮廓;支撑结构采用稍硬硅胶,保证形态稳定
分型面避开密封面,排气槽深度控制在0.01-0.03mm
配合气密性检测,逐批验证泄漏率
验证结果:泄漏率从传统结构的15%以上降至5%以内,不同脸型佩戴均无漏气投诉。
案例二:呼吸阀片太硬或太软,怎么控制?
客户问题:面罩呼吸阀片硬度控制不稳定,太硬呼吸阻力大,太软容易漏气,批次间一致性差。
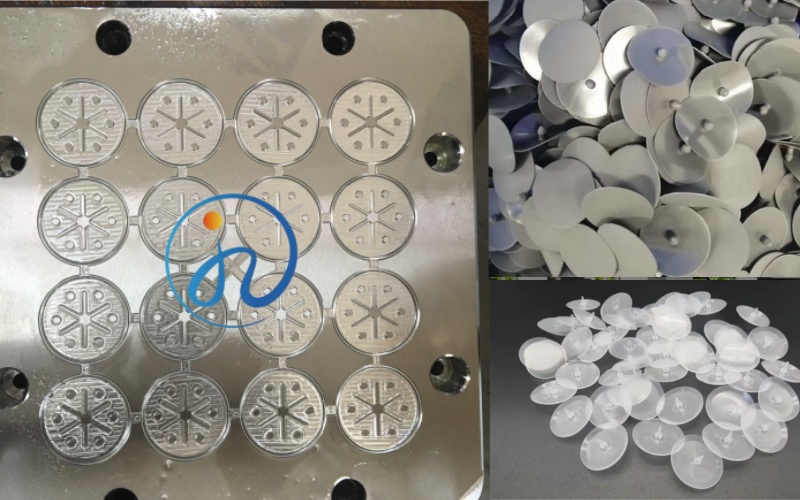
技术难点:阀片厚度通常在0.3-0.5mm,属薄壁精密件。厚度偏差0.05mm即明显影响开启压力。LSR粘度低,薄壁区域易困气或缺胶。
解决方案:
模具型腔加工精度±0.005mm,阀片厚度公差控制在±0.02mm
排气槽深度0.01-0.03mm,配合真空辅助排气
采用慢-快-慢多段注射,确保薄壁区域充分填充
A/B胶配比误差±0.5%,硬度公差控制在±3 Shore A
每批次抽检阀片开启压力和厚度
验证结果:阀片开启压力一致性达标,批次间硬度公差±3 Shore A,呼吸阻力低且无漏气。
案例三:面罩包胶PC/PA66骨架脱层,怎么办?
客户问题:面罩硅胶密封边包覆在PC骨架上,使用一段时间后脱层起翘,防水失效。
技术难点:LSR非极性材料表面能极低(<24mN/m),PC极性材料表面能约40-50mN/m,两者分子间仅靠微弱范德华力结合,剥离强度通常<2N/mm。热膨胀系数差异(LSR是PC的5-8倍)导致温度变化时界面产生内应力,加速脱层。
解决方案:
PC骨架表面等离子处理(功率100-150W,时间30-60秒),表面能提升至55-60mN/m
处理后30分钟内完成包胶,避免活化效果衰减
喷涂硅烷偶联剂底涂剂,形成化学锚定
或选用自粘型LSR,无需底涂即可与PC形成共价键
骨架表面设计倒扣(深度≥0.5mm)或网状纹理,增加机械互锁
验证结果:剥离强度可达3.5-8N/mm,通过-40℃~85℃冷热循环测试,界面无开裂、无起翘。
案例四:面罩密封边飞边多,修边成本高,怎么改善?
客户问题:面罩密封边飞边多,人工修边费时费力,且易修伤密封面。
技术难点:LSR粘度极低,流动性极强,模具分型面任何大于0.01mm的间隙都会产生飞边。密封边结构复杂,飞边位置多,人工修边难度大。
解决方案:
分型面配合精度控制在≤0.01mm,平面度≤0.01mm
排气槽深度精确控制在0.01-0.03mm,既保证排气又不溢胶
密封边非功能区域设计飞边溢出槽,将飞边引导至易去除位置
模具配备真空辅助排气,减少困气导致的局部过压溢胶
飞边厚度控制在≤0.05mm,关键密封面区域实现无飞边
验证结果:飞边厚度≤0.05mm,密封面区域无飞边,人工修边时间减少50%以上,修边损伤投诉归零。
案例五:面罩密封边耐汗耐油性能差,用久了变硬开裂,怎么解决?
客户问题:面罩佩戴一段时间后密封边变硬、开裂、发粘,防护效果明显下降。
技术难点:工业环境中工人面部出汗、油脂分泌是常态。传统橡胶或TPE材质长期接触汗液和油脂后易老化、变硬、失去弹性。材料选型不当是根本原因。
解决方案:
选用铂金硫化液态硅胶,分子主链为Si-O键(键能451kJ/mol),耐汗液、耐油脂、耐老化
硬度选用Shore A 30-50,兼顾柔软贴合与回弹保持
压缩永久变形率控制在≤5%(70℃×22h),长期佩戴后仍保持密封力
表面疏水疏油,不易沾染汗渍和油脂,易清洁
验证结果:长期佩戴后密封边不变硬、不开裂、不发粘,回弹率>85%,耐汗耐油脂测试通过。
案例六:面罩需要重复消毒使用,材料能扛住吗?
客户问题:重复使用面罩需定期高温蒸汽消毒,硅胶件消毒几次后变形发黄。
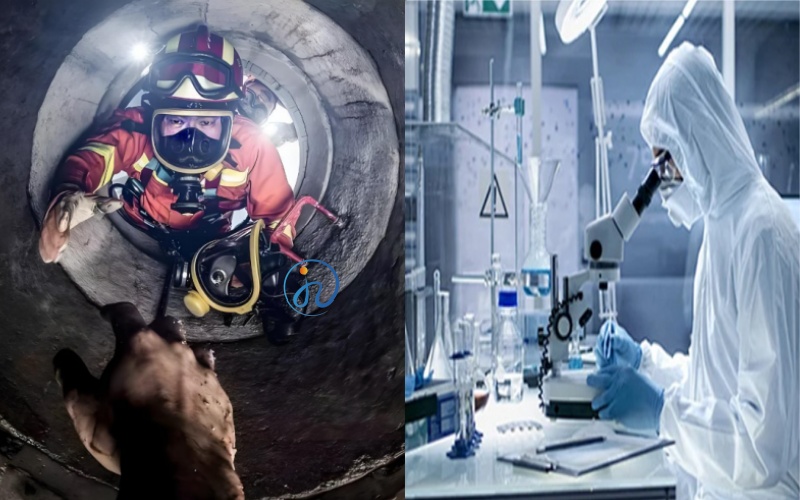
技术难点:制药、实验室、食品加工等场景要求面罩可重复消毒。普通硅胶或TPE在高温蒸汽环境下易老化、变形、黄变。
解决方案:
选用耐高温LSR,长期使用温度范围-50℃至200℃
支持121℃高温蒸汽灭菌,循环使用40次以上仍保持性能稳定
铂金硫化体系,无副产物,高温下不析出有害物质
二次硫化(150-180℃×2-4h)稳定硬度和去除VOC
验证结果:121℃蒸汽灭菌循环40次以上,密封边无变形、无黄变、回弹性保持良好。
案例七:面罩密封边硬度批次不一致,装配松紧不一,怎么管控?
客户问题:同一款面罩不同批次密封边软硬不一致,装配时松紧不一,客户投诉多。
技术难点:LSR硬度由交联密度决定,A/B胶配比偏差1%即可能带来1-2 Shore A的偏差。填料分散不均、硫化温度波动、二次硫化不充分,均会导致硬度漂移。
解决方案:
计量泵配比误差控制在±0.5%以内
使用前充分搅拌+真空脱泡,确保填料均匀分散
模具型腔温差≤±2℃,硫化时间按5秒/毫米壁厚标准化
每批次抽检硬度,CPK≥1.33
验证结果:批次间硬度公差稳定在±3 Shore A以内,装配松紧一致,客户投诉归零。
案例八:面罩薄壁区域缺胶或烧焦,怎么调?
客户问题:面罩薄壁区域(如导气槽附近)注塑后缺胶或发黑烧焦,调整参数仍不稳定。
技术难点:薄壁区域空间小,空气无法及时排出会被压缩形成困气,导致缺胶或烧焦。LSR填充速度快,空气来不及逃逸是常见问题。
解决方案:
薄壁末端和流动死角设置排气槽(深度0.01-0.03mm)
配合真空辅助排气系统,注胶前抽真空
采用多段注射:起始慢速层流填充,中段适当提速,末端降速避免过冲
定期清理排气槽,防止硅胶残留碳化堵塞
模具温度控制在160-220℃,温差≤±2℃
验证结果:薄壁区域缺胶和烧焦缺陷消除,良品率从85%提升至97%以上。
总结:技术案例速查表
| 案例 | 核心问题 | 关键方案 | 验证结果 |
| 密封边泄漏 | 贴合不严,泄漏率高 | 一体化包胶+软硬度密封唇 | 泄漏率<5% |
| 阀片硬度 | 太硬/太软,批次不稳 | ±0.02mm厚度+±0.5%配比 | 硬度±3 Shore A |
| 包胶脱层 | PC骨架脱层起翘 | 等离子+底涂+机械互锁 | 剥离强度3.5-8N/mm |
| 飞边多 | 修边成本高 | 配合≤0.01mm+飞边溢出槽 | 飞边≤0.05mm |
| 耐汗耐油差 | 变硬开裂发粘 | 铂金硫化LSR+硬度30-50 | 回弹率>85% |
| 重复消毒 | 变形发黄 | 耐高温LSR+二次硫化 | 121℃循环40次+ |
| 硬度批次差 | 装配松紧不一 | ±0.5%配比+CPK≥1.33 | 硬度±3 Shore A |
| 薄壁困气 | 缺胶烧焦 | 排气槽+真空辅助+多段注射 | 良率97%+ |
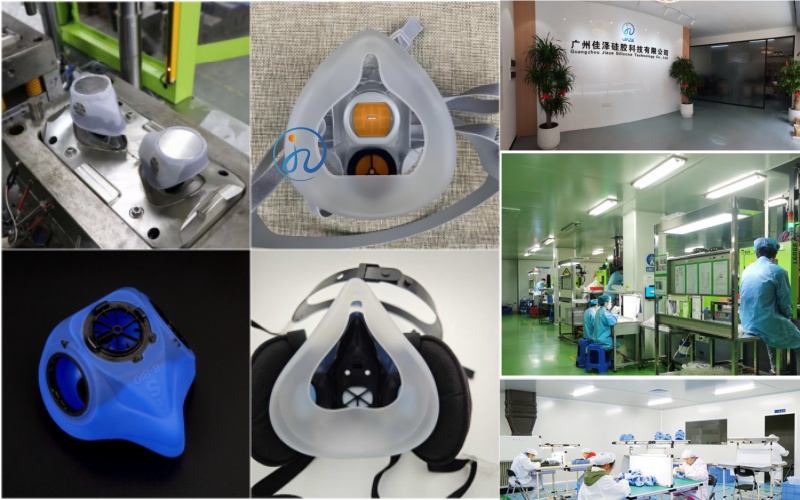
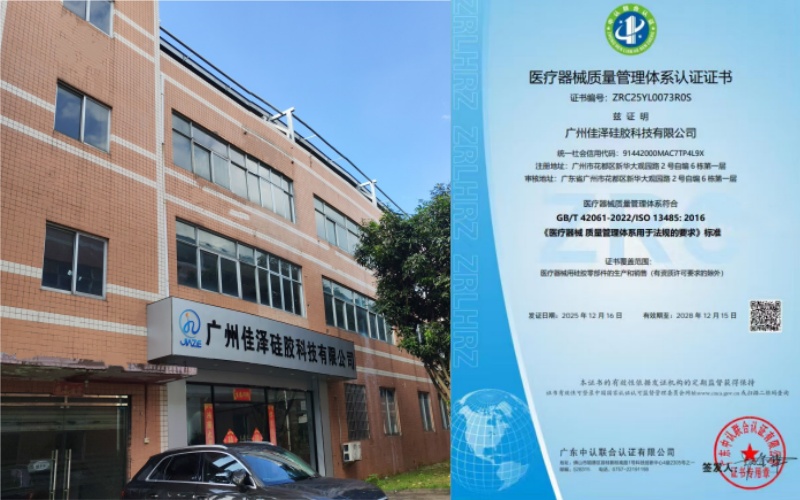
核心结论:工业防护面罩的液态硅胶注塑,技术难点集中在密封成型, 包胶粘接, 薄壁阀片, 批次一致性四个方向。每个问题的解决都不是单一环节的调整,而是模具设计, 材料选型, 工艺控制, 检测验证的系统配合。选择具备ISO13485认证和防护面罩类量产经验的工厂合作,是产品成功落地的关键。
 客服