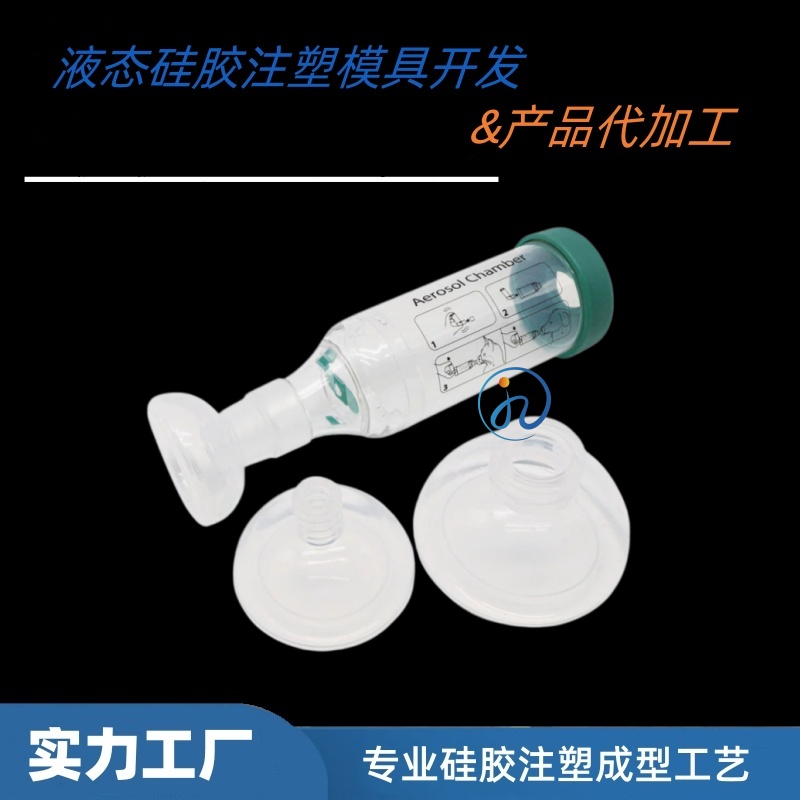
医疗配件的硅胶注塑,和普通工业件有本质区别。普通件做不好,损失的是成本和交期;医疗件做不好,影响的是患者安全和产品注册。很多采购在筛选工厂时,习惯性地问“你们能做医疗级硅胶吗”,得到的回答几乎都是“能”。但“能做”和“能帮你从0到1落地并持续合规”是两件事。本文从5个维度,帮你判断一家工厂是否真正具备医疗配件的解决方案能力。
一、是否具备医疗级体系认证与洁净生产能力
这是医疗配件的准入门槛,没有商量余地。
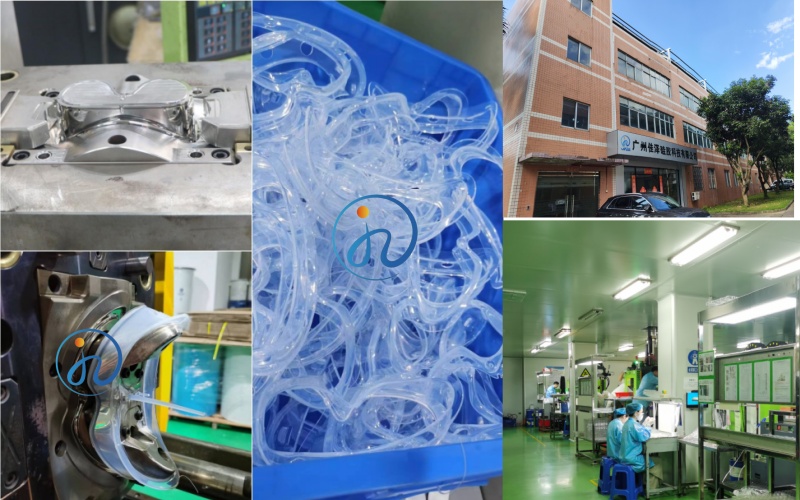
判断标准:是否通过ISO13485医疗器械质量管理体系认证,且认证范围覆盖“液态硅胶注塑”相关工艺,是否配备洁净车间,医疗配件需在受控环境中生产,包装,是否能提供ISO10993生物相容性测试报告(细胞毒性,致敏,刺激等),是否有完整的批次追溯体系,从原料批次到成品出货全程可查。 没有ISO13485和洁净车间的工厂,即使报价再低,也无法支撑医疗产品的合规注册和长期供货。
二、是否能在设计阶段介入,而不只是“接单生产”
医疗配件对尺寸精度、密封性、装配配合要求更高。如果工厂只是照图加工,后期出现公差超差,装配困难,脱模撕裂时,往往已经错过了更佳优化窗口。
判断标准:是否能在开模前进行DFM可制造性分析,针对壁厚均匀性,脱模角度,分型面位置,排气设计提出优化建议,是否检查产品在装配图中的配合关系——硅胶件与PC骨架,金属嵌件如何配合,公差如何分配,是否有医疗配件类产品的设计或优化案例(如导管、面罩、密封件、阀片)
一个优秀的解决方案伙伴,能在设计阶段规避掉后期30%以上的模具修改问题。
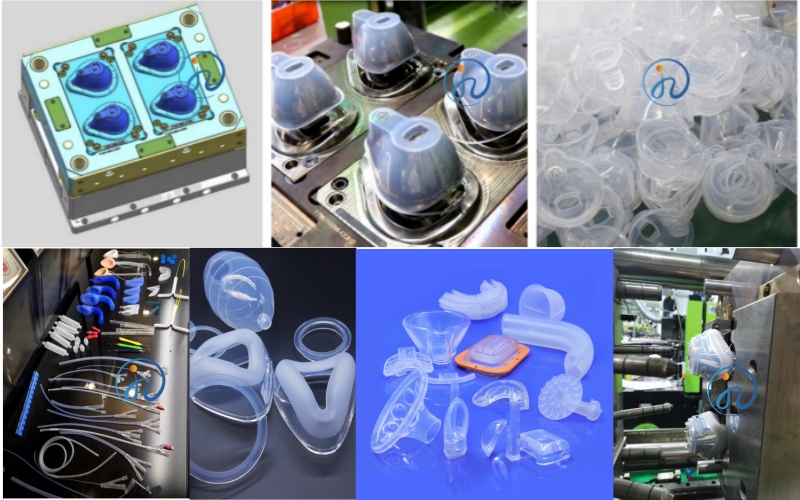
三、是否具备医疗级LSR模具的自研自产能力
医疗配件的模具精度直接决定产品尺寸一致性和生物安全性。外包模具的工厂,很难在试模和修模阶段快速响应。
判断标准:是否拥有独立的液态硅胶模具设计团队,而非外包,模具钢材是否选用S136等耐腐蚀不锈钢(LSR硫化释放腐蚀性分解物,普通钢寿命短且可能污染产品),模具型腔加工精度能否达到±0.005mm,分型面配合≤0.01mm,是否具备冷流道系统的设计集成能力(LSR模具必备,防止胶料提前硫化),模具是否在洁净环境中维护和存放
四、是否掌握医疗配件的核心成型工艺
医疗配件通常涉及薄壁成型,包胶结合,精密阀片等工艺难点,这些不是普通注塑厂能轻易掌握的。
判断标准:薄壁成型:能否稳定成型0.3mm以下壁厚(如阀片、薄膜件),包胶工艺:是否掌握等离子处理、底涂剂或自粘型LSR方案,剥离强度能否达到3.5N/mm以上,精密阀片:能否控制开启压力一致性,批次间硬度公差是否在±3 Shore A以内,二次硫化:是否具备二次硫化能力(150-180℃×2-4h),稳定硬度和去除VOC。
五、是否提供“从图纸到注册”的一体化支持
医疗配件的开发,不只是“做出来”,还要“能注册、能持续供货”。
判断标准:是否同时具备:设计优化,模具制造,注塑量产,检测能力,是否能提供医疗器械注册所需的材质证明(COA),工艺验证文件,检测报告,是否有项目经理全程跟单,统一对接,避免多头沟通,是否愿意在小批量试产阶段配合调整工艺和模具,从图纸到样品,周期是否可控(行业优秀水平约15-25天完成首样)
总结:选择工厂的速查表
| 评估维度 | 核心问题 | 合格标准 |
| 体系认证 | 是否有ISO13485和洁净车间? | ISO13485+十万级洁净车间 |
| 设计介入 | 能否在开模前优化结构? | 提供DFM报告,规避30%改模风险 |
| 模具能力 | 是否自研自产医疗级LSR模具? | 独立团队+S136+±0.005mm |
| 核心工艺 | 能否解决薄壁/包胶/阀片难点? | 薄壁0.3mm以下,剥离≥3.5N/mm |
| 一体化支持 | 能否支持注册和持续供货? | 全链条能力+注册文件支持 |
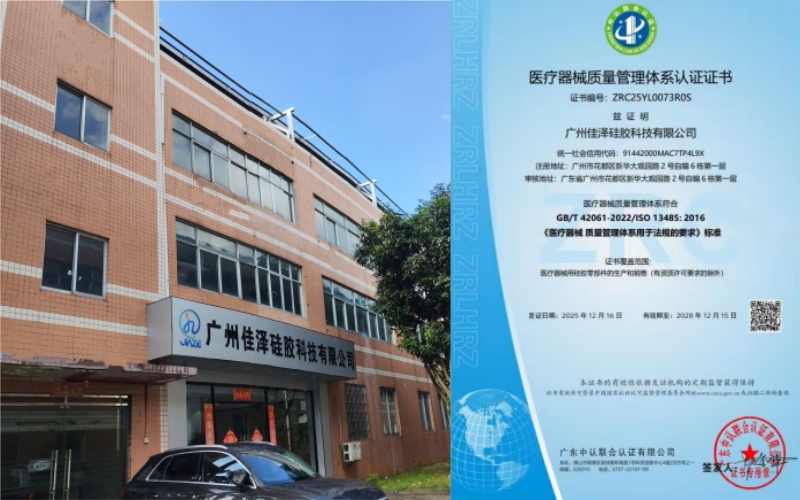
核心结论:选择医疗配件硅胶注塑的从0到1解决方案工厂,不要只看报价单,要看它能不能在设计阶段帮你避坑,在模具上保证精度,在工艺上解决难点,在体系上守住合规,在注册上提供支持。一个错误的供应商选择,可能让你的产品在注册阶段卡住,在量产阶段良率上不去,在供货阶段批次不稳定。选择具备ISO13485认证和医疗配件类量产经验的工厂合作,是医疗产品成功落地的重要保障。
广州佳泽硅胶科技有限公司,专业为医疗配件提供液态硅胶(LSR)注塑从0到1解决方案。公司具备DFM分析、医疗级LSR模具自研自产、洁净生产及量产交付全链条能力,严格执行ISO13485体系,产品符合ISO10993生物相容性标准,精通薄壁成型、包胶及精密阀片工艺。已通过ISO13485及ISO9001认证,配备十万级洁净车间与全自动注塑产线,为医疗器械品牌提供从设计优化到量产注册的一站式OEM/ODM服务。
 客服