在液态硅胶(LSR)制品采购中,良品率是决定项目利润的“隐形生命线”。同样一款产品,良品率98%的工厂和85%的工厂,单件成本相差15%以上。如果良品率更低(如80%),成本差距会进一步拉大。那么,液态硅胶制品加工的良品率到底能做到多少?高良品率又是怎么实现的?
一、行业良品率水平:分三档来看
根据行业实际量产数据,LSR注塑的良品率大致分为三个档次:
| 档次 | 良品率范围 | 典型场景 |
| 行业平均 | 85%-90% | 普通工业件、新项目爬坡期 |
| 良好水平 | 90%-95% | 成熟项目、标准化管理 |
| 优秀水平 | 97%以上 | 精密件、医疗级、体系完善工厂 |
核心结论:液态硅胶制品加工的良品率,优秀工厂可稳定在97%以上,行业平均在85%-90%之间。差距来自模具设计,原料管控,工艺控制,过程检测和环境管控的系统性能力。
二、模具设计:良率的“先天基因”
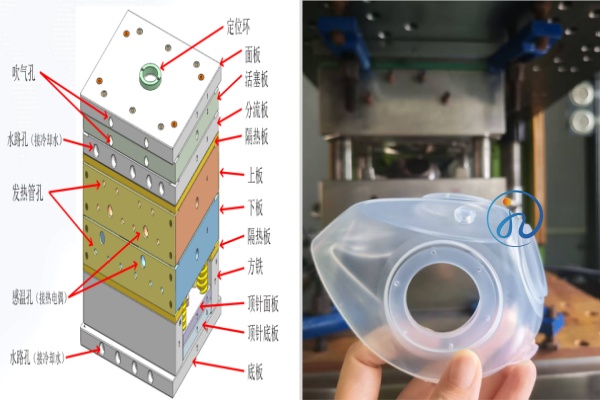
模具是LSR成型之母,良率能不能稳,先看模具。关键设计要点:
排气系统:排气槽深度控制在0.01-0.03mm,配合真空辅助排气消除困气。困气是缺胶、烧焦的主要原因,温控系统:型腔各区域温差≤±2℃,避免局部欠硫或过硫
分型面精度:配合精度≤0.01mm,防止LSR钻入缝隙产生飞边, 顶出系统:顶针位置避开薄壁区域,防止顶出变形或顶穿
模流分析:在模具设计阶段模拟填充、固化、收缩,预判短射、困气、熔接痕风险。有模流分析的模具,T1试模成功率显著提高。
三、原料管控:A/B胶配比是“命门”
LSR是A/B双组分材料,混合比例必须精确1:1——配比偏差1%,可能带来1-2 Shore A的硬度偏差,甚至导致不固化或过软。管控要点:
计量泵配比误差控制在±0.5%以内,原料储存温度5-25℃,开封后1个月内使用完毕, 使用前充分搅拌、真空脱泡,确保填料均匀分散, 每批次来料检测粘度、密度、硬度
四、工艺控制:参数标准化的“确定性”
良率稳定的工厂,不是靠“老师傅手感”调机,而是靠确定的工艺参数卡。管控要点:
采用多段注射策略(慢-快-慢),初期低速排气,中期快速填充,末端低速保压,每台机、每个产品建立标准工艺参数卡,明确温度、压力、速度、硫化时间
实时监控注射压力、温度,波动超±5% 自动报警, 硫化时间根据产品最厚壁厚确定,约5秒/毫米
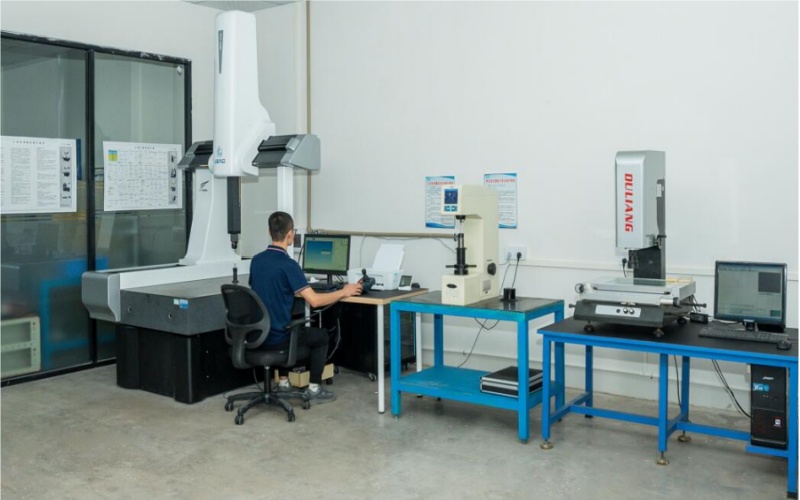
五、过程检测:首件+巡检+CPK
良率不是“算出来”的,是“检出来”的。
| 检测环节 | 检测内容 | 频率 |
| 首件全检 | 外观、尺寸、功能 | 每班次/换模后 |
| 过程巡检 | 外观、关键尺寸 | 每小时抽检5-10件 |
| CCD视觉检测 | 外观缺陷 | 全检或抽检 |
| CPK分析 | 关键尺寸过程能力 | 每批次 |
CPK≥1.33是精密件量产的基本要求。CPK不达标,说明工艺稳定性不足,良率波动风险高。
六、数据追溯与持续改善
高良品率不是一次达成的,是持续改善的结果。管控要点:从原料批次、生产记录到出货检测,全流程可追溯, 每批次留样,保存期至少1年, 出现异常时,快速定位问题环节并采取纠正措施, 定期复盘良率数据,识别改善机会
总结:良品率提升速查表
| 管控维度 | 关键措施 | 目标 |
| 模具设计 | 排气+温控+模流分析 | 温差≤±2℃ |
| 原料管控 | A/B配比±0.5% | 硬度公差±3 Shore A |
| 工艺控制 | 标准参数卡+多段注射 | 波动≤±5% |
| 过程检测 | 首件+巡检+CPK | CPK≥1.33 |
| 环境管控 | 洁净车间+自动化取件 | 十万级洁净度 |
| 数据追溯 | 全流程记录+留样 | 可追溯、可改善 |
核心结论:液态硅胶制品加工的良品率,优秀工厂可稳定在97%以上,行业平均在85%-90%之间。高良品率的实现,不是靠单一环节的优化,而是模具设计,原料管控,工艺控制,过程检测,环境管控,数据追溯六位一体的系统工程。选择具备ISO13485认证、CPK≥1.33过程管控能力和完整批次追溯体系的工厂合作,是确保良品率稳定在97%以上的根本保障。
 客服