在液态硅胶(LSR)制品询价时,客户经常问:“模具穴数做多少合适?”这个问题没有标准答案,因为穴数选择是产量,成本,精度,设备四个因素的综合平衡。穴数太少,单件成本高;穴数太多,模具投资大、风险高。本文从5个维度,帮你找到最适合的穴数方案。
一、先看年需求量:穴数选择的“重要标尺”
年需求量是决定穴数的核心因素。
| 年需求量 | 建议穴数 | 理由 |
| 1万件以下 | 1-2穴 | 模具投资低,换模灵活 |
| 1万-5万件 | 2-4穴 | 平衡模具成本与产能 |
| 5万-10万件 | 4-8穴 | 单件分摊成本开始显现优势 |
| 10万-50万件 | 8-16穴 | 大批量生产,规模效应明显 |
| 50万件以上 | 16-32穴 | 超大批量,单件成本更优 |
核心逻辑:年需求量越大,多穴模具的单件分摊成本越低。但穴数增加带来的模具投资和风险也同步上升。
二、看产品尺寸:克重决定“一模能出几个”
模具穴数受限于注塑机的注射量。产品克重越大,一模能出的穴数越少。
| 产品净重 | 建议穴数 | 说明 |
| <5g | 16-32穴 | 小型密封件、耳塞等 |
| 5-20g | 8-16穴 | 奶嘴、面罩密封边等 |
| 20-50g | 4-8穴 | 较大密封垫、手柄包胶 |
| >50g | 1-4穴 | 大件产品,穴数受限 |
举例:一台200g注射量的LSR注塑机,产品净重5g+水口约6g,理论上可做32穴;产品净重20g+水口约24g,只能做8穴。
三、看精度要求:穴数越多,公差越难控
多穴模具的核心挑战在于一致性——每个穴生产出来的产品必须完全一样。
| 精度等级 | 建议穴数 | 说明 |
| 普通工业级(±0.1mm) | 16-32穴 | 精度要求低,多穴可行 |
| 精密级(±0.05mm) | 8-16穴 | 需严格控制各穴温差 |
| 医疗级(±0.01-0.03mm) | 4-8穴 | 精度要求极高,穴数不宜过多 |
为什么:穴数越多,流道平衡、温度均匀性、顶出同步性的控制难度越大。医疗级产品对尺寸一致性要求更高,穴数过多会增加CPK达标难度。
四、看模具成本:多穴的“非线性增长”
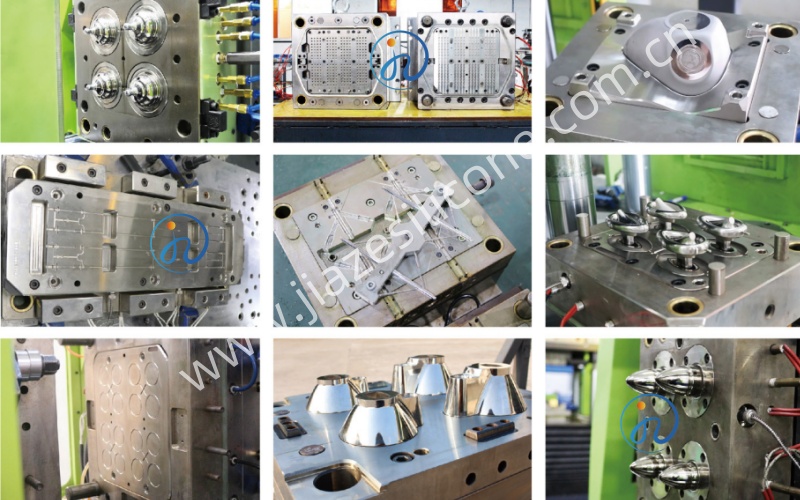
模具穴数从1穴增加到32穴,价格并非等比例翻倍,而是呈现非线性增长。
| 穴数 | 模具价格区间(参考) | 单穴分摊成本 |
| 1穴 | 2万-5万元 | 2万-5万元/穴 |
| 4穴 | 5万-10万元 | 1.25万-2.5万元/穴 |
| 8穴 | 8万-15万元 | 1万-1.9万元/穴 |
| 16穴 | 12万-25万元 | 0.75万-1.6万元/穴 |
| 32穴 | 20万-40万元 | 0.6万-1.25万元/穴 |
核心规律:穴数越多,单穴分摊成本越低,但模具总价越高。从1穴到4穴,单穴成本下降约40%;从4穴到16穴,单穴成本再下降约30%。投资回收期:以年产量10万件计算,8穴模具比1穴模具多出的投资,通常6-12个月即可通过单件成本下降收回。
五、看注塑机匹配:穴数决定设备吨位
模具穴数还影响注塑机的选型。多穴模具需要更大的注射量和锁模力。
| 穴数 | 推荐注塑机吨位 | 设备日租金(参考) |
| 1-4穴 | 50-100吨 | 300-500元/天 |
| 8-16穴 | 100-200吨 | 500-1000元/天 |
| 32穴以上 | 200-300吨 | 1000-2000元/天 |
如果工厂现有设备吨位不足,增加穴数意味着需要采购新设备或外发加工,这会显著影响投资决策。
六、总结:穴数选择速查表
| 考量维度 | 少穴(1-4穴) | 多穴(8-32穴) |
| 年需求量 | <5万件 | >10万件 |
| 产品克重 | >20g | <10g |
| 精度要求 | 医疗级 | 工业级 |
| 模具投资 | 低 | 高 |
| 单件成本 | 高 | 低 |
| 交期 | 短(15-25天) | 长(30-45天) |
| 风险 | 低 | 高(一穴异常影响整模) |
核心结论:模具穴数的选择,本质是“前期投入”与“长期分摊”之间的平衡。年需求量5万件以下,建议1-4穴;年需求量10万件以上,8-16穴更具成本优势;年需求量50万件以上,32穴模具的规模效应才真正显现。医疗级高精度产品,穴数不宜过多,建议4-8穴以确保CPK达标。选择具备ISO13485认证和丰富多穴模具设计经验的工厂合作,才能确保多穴模具的平衡性和长期稳定性。
 客服