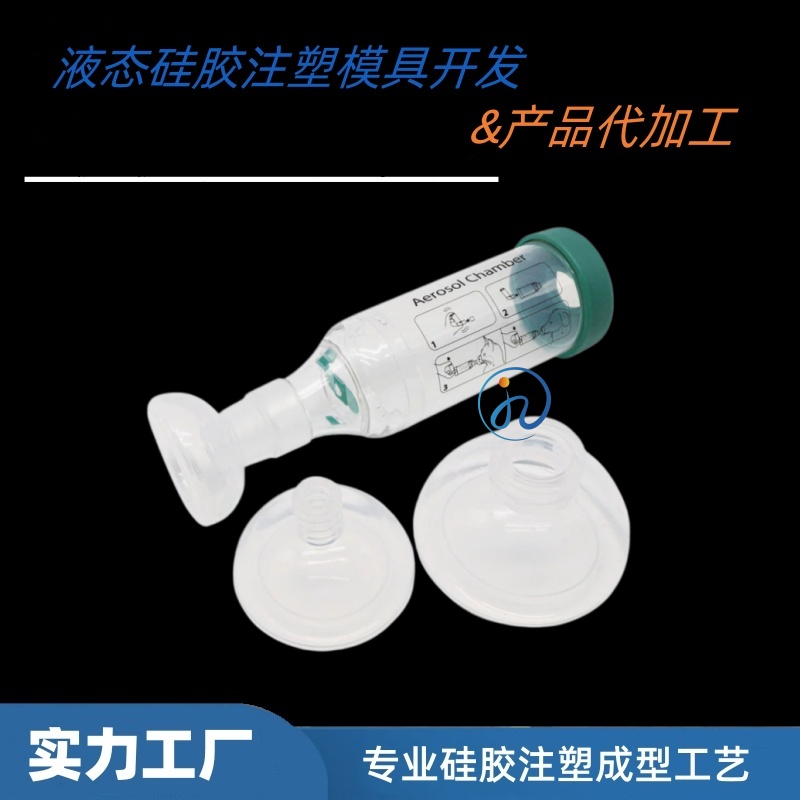
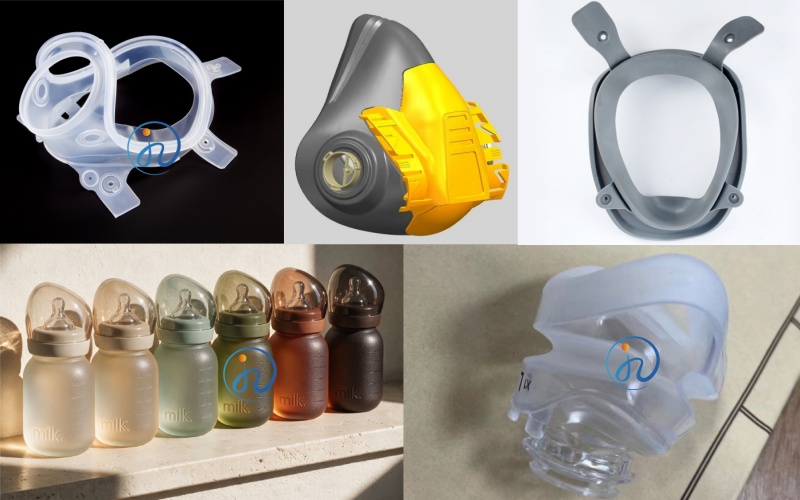
在液态硅胶(LSR)产品设计中,倒扣(Undercut)是常见的结构特征——卡扣,凹槽,内螺纹,侧孔等,都依赖倒扣来实现装配、密封或连接功能。客户经常问两个问题:“倒扣能做吗?” 和 “需要滑块吗?”答案是:能做,但不一定需要滑块。 是否需要滑块,取决于倒扣的深度, 形状和产品结构。本文从6个维度拆解LSR倒扣成型的设计逻辑。
一、先判断:能不能“硬脱”?
LSR是柔软弹性体,可以在脱模时发生弹性变形,实现部分倒扣的“硬脱”(强制脱模)。这是LSR相比硬质塑胶的独特优势。硬脱的可行条件:
| 倒扣特征 | 硬脱可行性 | 说明 |
| 深度≤0.5mm,圆弧过渡 | ✅ 可行 | LSR弹性变形可脱出 |
| 深度0.5-1mm,圆弧过渡 | ⚠️ 需验证 | 拉伸率需控制在50%以内 |
| 深度>0.5mm,直角倒扣 | ❌ 不建议 | 撕裂风险高,建议滑块/斜顶 |
| 内螺纹、侧孔 | ❌ 不可行 | 必须滑块或斜顶 |
核心数据:硬脱的拉伸率需控制在材料断裂伸长率的50%以内。超过这个极限,LSR会撕裂或留下永久变形。
二、什么时候必须用滑块或斜顶?
以下情况,硬脱不可行,必须使用滑块或斜顶:
1. 倒扣深度>0.5mm且为直角 答案:直角倒扣在脱模时应力集中,LSR极易撕裂。必须通过滑块或斜顶“先抽芯,再脱模”。
2. 多方向倒扣 答案:产品有多个方向的倒扣,硬脱无法同时满足,需要多个滑块或斜顶。
3. 倒扣承担密封或装配功能 答案:如果倒扣是密封面或卡扣连接面,硬脱可能导致尺寸偏差或表面损伤,影响功能。
4. 产品壁厚较薄 答案:薄壁产品硬脱时更容易变形或撕裂,建议用滑块/斜顶。
三、滑块 vs 斜顶:优先选哪个?
对于LSR模具,斜顶通常优于滑块。
| 对比项 | 斜顶 | 滑块 |
| 结构紧凑性 | 更紧凑,占用空间小 | 需要额外运动空间 |
| 与冷流道冲突 | 冲突小 | 可能与冷流道争抢空间 |
| 顶出协调 | 顶出时同步抽芯 | 需独立抽芯时序控制 |
| 配合精度 | ≤0.01mm | ≤0.01mm |
| 密封难度 | 较易 | 滑块运动区域需密封防渗胶 |
| 成本 | 较低 | 较高 |
优先斜顶的原因:LSR模具需配备冷流道系统,滑块会与冷流道争抢空间。斜顶结构更紧凑,顶出时同步完成抽芯,时序控制更简单。
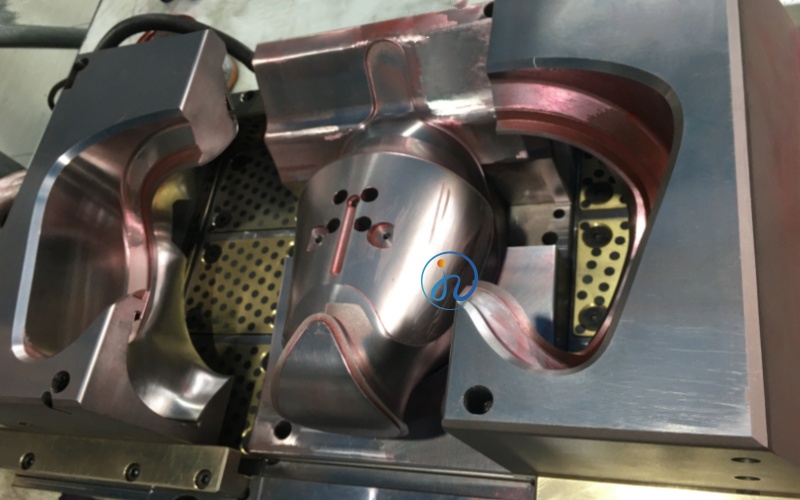
四、滑块/斜顶设计的核心难点
1. 配合精度 答案:滑块/斜顶与模腔的配合精度需达≤0.01mm。LSR粘度极低,任何大于0.01mm的间隙都会产生飞边。
2. 密封问题 答案: 滑块运动区域需要密封,防止LSR渗入滑块机构。斜顶的密封相对容易,滑块需额外设计密封结构。
3. 排气设计 答案: 滑块/斜顶区域是困气的高发区。需在滑块/斜顶附近设置排气槽(深度0.01-0.03mm),配合真空辅助排气。
4. 复位精度 答案:滑块/斜顶运动后的复位精度直接影响倒扣尺寸的一致性。需配备锥面定位或精密导向结构。
五、倒扣区域的飞边控制
倒扣区域是模具配合的“薄弱环节”,也是飞边的高发区。管控要点:
滑块/斜顶与模腔的配合间隙控制在≤0.01mm,倒扣功能面设计飞边溢出槽,将飞边引导到非功能区域, 模具配备真空辅助排气,减少飞边产生, 飞边厚度控制在≤0.05mm,超过则需人工修边
六、设计建议:能简化就简化
在DFM阶段,优先考虑优化产品设计,减少或取消倒扣:将倒扣改为弹性卡扣,利用LSR的弹性实现装配,避免模具滑块, 将直角倒扣改为圆弧过渡,降低硬脱难度, 将多方向倒扣拆分设计,减少滑块数量, 确认倒扣是否承担功能——非功能倒扣可考虑取消
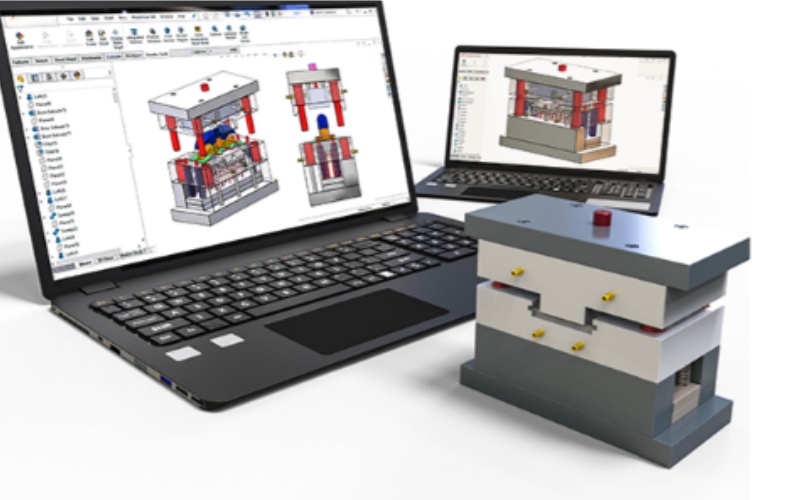
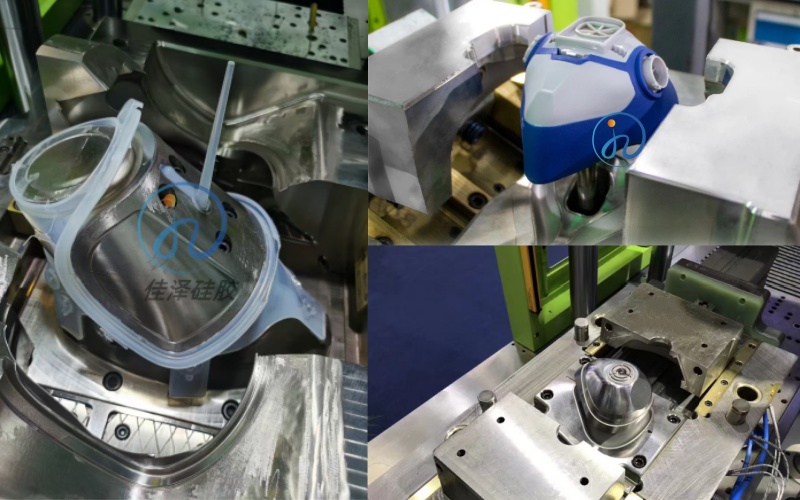
总结:LSR倒扣成型速查表
| 倒扣特征 | 成型方案 | 关键参数 |
| 深度≤0.5mm,圆弧过渡 | 硬脱 | 拉伸率≤50% |
| 深度0.5-1mm,圆弧过渡 | 硬脱(需验证) | 慢速脱模 |
| 深度>0.5mm,直角 | 斜顶(优先)或滑块 | 配合≤0.01mm |
| 内螺纹、侧孔 | 滑块/斜顶 | 密封+排气 |
| 多方向倒扣 | 多个滑块/斜顶 | 时序控制 |
核心结论:液态硅胶制品中的倒扣能做,但是否需要滑块取决于倒扣的深度和形状。深度≤0.5mm的圆弧倒扣可尝试硬脱;深度>0.5mm的直角倒扣建议采用斜顶优先于滑块。倒扣区域的设计核心是配合精度≤0.01mm、密封防渗胶、排气防困气、复位精度有保障。在DFM阶段优先简化倒扣设计,选择具备ISO13485认证和丰富LSR倒扣模具经验的工厂合作,是确保产品顺利量产的关键。
 客服