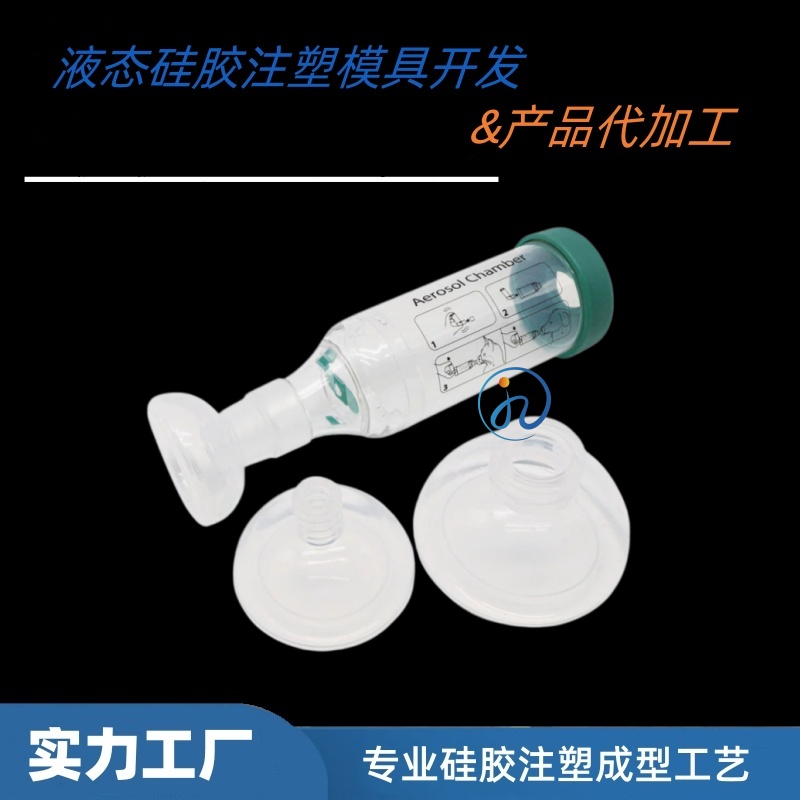
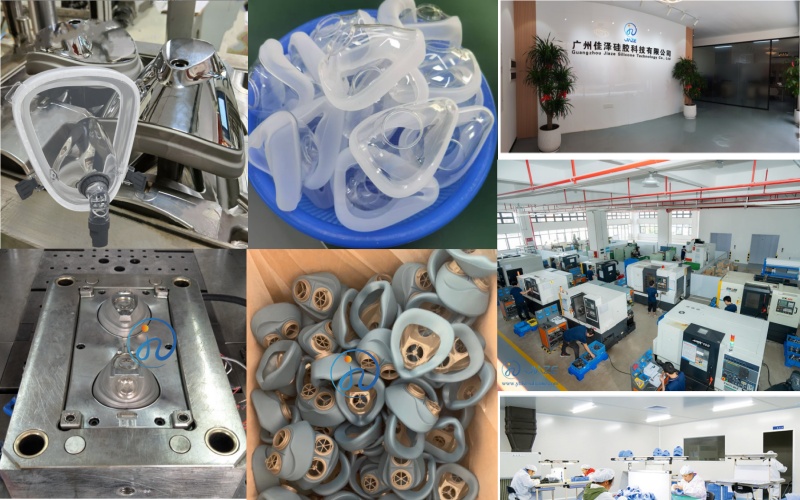
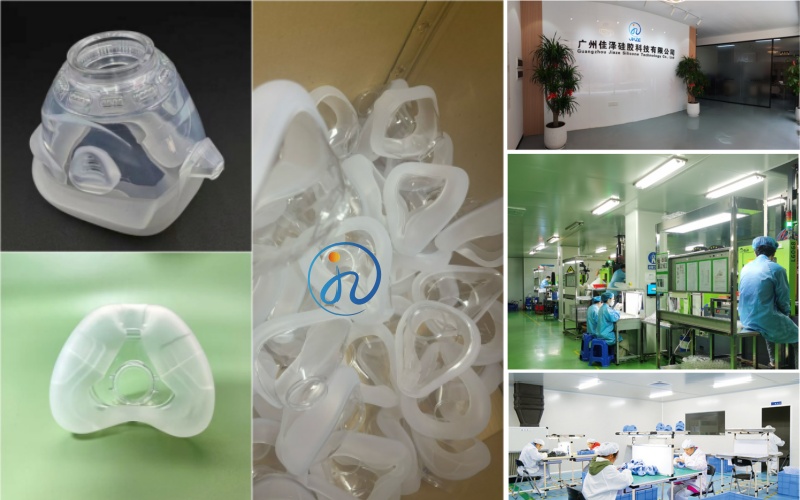
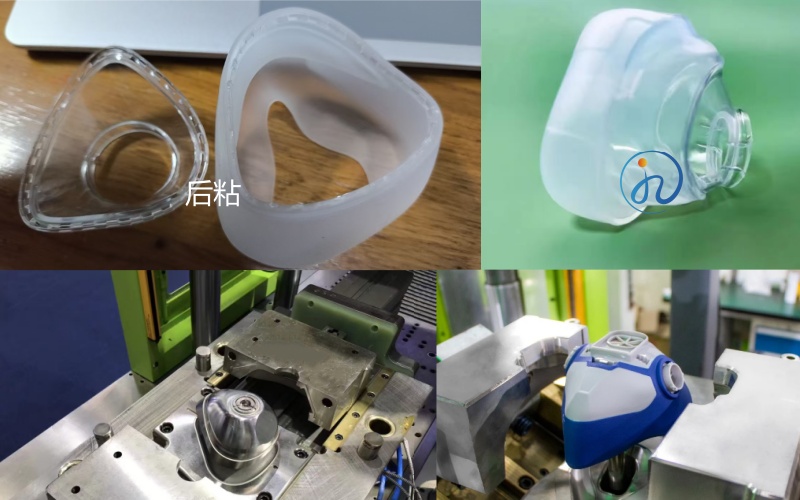
液态硅胶(LSR)包胶注塑,是将硅胶包覆在PC, PA66, 金属等硬质基材上的成型工艺。它应用于医疗面罩, 汽车密封件, 电子防水件, 工具手柄等产品。但包胶工艺的难点在于:LSR与基材的极性差异, LSR极低的粘度, 以及硫化反应对工艺参数的敏感性,任何一个环节失控,都会以脱层, 气泡, 飞边,困气的形式暴露出来。本文汇总包胶注塑中常见的6类问题,从原因到对策系统梳理。
问题一:包胶脱层/分层—棘手的“老大难”
现象:硅胶层与基材之间分离、起翘,剥离强度不足,防水或密封功能失效。
核心原因:
基材表面能不足:LSR非极性(表面能<24mN/m),PC等基材极性较高但未经处理时,两者仅靠微弱范德华力结合,剥离强度通常<2N/mm
基材污染:脱模剂、油脂、灰尘残留形成隔离层
底涂剂缺失或使用不当:未涂、涂不匀、未充分干燥
工艺参数失控:模温过低硫化不完全,模温过高基材降解
解决方向:
等离子处理(功率100-150W,30-60秒),表面能提升至55-60mN/m,处理后30分钟内完成包胶
喷涂硅烷偶联剂底涂剂,或选用自粘型LSR
基材表面设计倒扣(≥0.5mm)或网状纹理,增加机械互锁
剥离强度目标:≥3.5N/mm
问题二:气泡/气孔——密封与外观的“隐形杀手”
现象:产品内部或结合面出现孔洞,影响密封性和外观。
核心原因:
排气不良:排气槽深度不足(<0.02mm)或位置不当,空气无法排出
材料含气:胶料混合时卷入空气,脱泡不彻底
注射速度过快:湍流裹气,空气被压入胶料内部
基材含湿:PA、PBT等基材未充分干燥,高温下水分汽化
解决方向:
排气槽深度控制在0.02-0.03mm,关键区域加密;复杂结构配合真空辅助排气(抽真空至≤5mbar)
胶料混合后真空脱泡(≤3mbar,30-45分钟)
采用多级注射:起始慢速层流,末端降速
基材包胶前预热至80-100℃,去除表面湿气
问题三:飞边/毛刺——修边成本高,易伤密封面
现象:分型面或包胶边界处产生多余硅胶薄片。
核心原因:
模具配合精度不足:分型面间隙>0.01mm,LSR钻入缝隙
注射压力过大:胶料被强行压入间隙
锁模力不足:分型面被撑开
排气槽过深:排气槽深度超过0.03mm,LSR溢入
解决方向:
分型面配合精度≤0.01mm,平面度≤0.005mm
包胶边界设计“锋边”封胶结构(配合间隙5-20微米)
降低注射压力,采用分段保压
飞边厚度控制在≤0.05mm,关键密封面区域实现无飞边
问题四:困气/缺胶/烧焦——薄壁与复杂结构的“天敌”
现象:产品末端缺胶、局部发黑烧焦,或内部包裹空气。
核心原因:
排气系统失效:排气槽堵塞或位置不在流动末端
注射速度与材料不匹配:换用低粘度LSR后仍用原高速参数,产生“喷射”包裹空气
模具温度不均:局部过热导致胶料提前硫化,堵住流动通道
解决方向:
排气槽设在流动末端和死角,深度0.01-0.03mm,定期清理
换材料后重新验证注射速度:低硬度/低粘度LSR需大幅降低初始注射速度,以层流方式平稳填充
采用真空辅助排气,注胶前抽真空
模温温差≤±2℃
问题五:多胶/胶料过量——尺寸超差与局部堆积
现象:包胶区域胶料过量,产品尺寸超差或局部凸起。
核心原因:
浇口过大或位置不当:胶料在包胶边缘过量堆积
基材定位不准:基材偏移导致局部间隙变大,胶料填充过量
流道不平衡:单侧压力过高,胶料向一侧溢出
解决方向:
缩小浇口直径,或采用边缘潜伏式浇口
模具增加定位凸台或卡槽(定位精度≤±0.05mm),确保基材安装到位
采用对称式流道布局,流道末端增加冷料井吸收多余胶料
问题六:粘接不牢(非脱层型)——剥离强度不达标
现象:产品未完全脱开,但剥离强度低于要求,受力后易分离。
核心原因:
硫化不充分:模温低于LSR硫化临界值(常规需≥120℃),交联密度不足
保压时间不足:硅胶未充分渗透基材微孔
硅胶硬度选择不当:硬质基材搭配超软硅胶,应力集中导致界面失效
解决方向:
模温控制在160-220℃,温差≤±2℃
保压时间按壁厚计算(约5秒/毫米)
根据基材刚性匹配硅胶硬度,避免过软
每批次抽检剥离强度(≥3.5N/mm)
总结:包胶问题速查表
| 问题 | 核心原因 | 关键对策 | 目标参数 |
| 脱层 | 表面能不足/污染 | 等离子+底涂+机械互锁 | 剥离≥3.5N/mm |
| 气泡 | 排气不良/材料含气 | 真空辅助+脱泡+多级注射 | 真空≤5mbar |
| 飞边 | 配合间隙大/压力高 | 配合≤0.01mm+锋边封胶 | 飞边≤0.05mm |
| 困气 | 排气失效/速度不匹配 | 排气槽+降速层流填充 | 模温±2℃ |
| 多胶 | 浇口/定位问题 | 小浇口+精准定位+平衡流道 | 定位±0.05mm |
| 粘接不牢 | 硫化不足/硬度不匹配 | 模温控制+保压+硬度匹配 | 硫化≥120℃ |
核心结论:液态硅胶包胶工艺的常见问题,根源集中在基材表面处理, 模具排气与配合精度, 注射速度与材料匹配, 硫化工艺参数四个方向。每一个问题的解决都不是单一调整,而是材料, 模具, 工艺的系统配合。选择具备ISO13485认证和丰富包胶经验的工厂合作,从DFM阶段就考虑基材处理方案和排气设计,才能将包胶缺陷消灭在量产之前。
广州佳泽硅胶科技有限公司是一家集液态硅胶(LSR)包胶注塑工艺研发、模具定制与量产交付于一体的科技型工厂。公司深耕LSR包胶领域十余年,精通PC、PA66、金属等骨架包胶工艺,掌握等离子处理、底涂剂应用及机械互锁结构设计等核心技术,有效解决脱层、气泡、飞边、困气等包胶常见缺陷。已通过ISO13485及ISO9001认证,为医疗、电子、汽车等领域客户提供从模具开发到量产交付的一站式OEM/ODM服务。
 客服