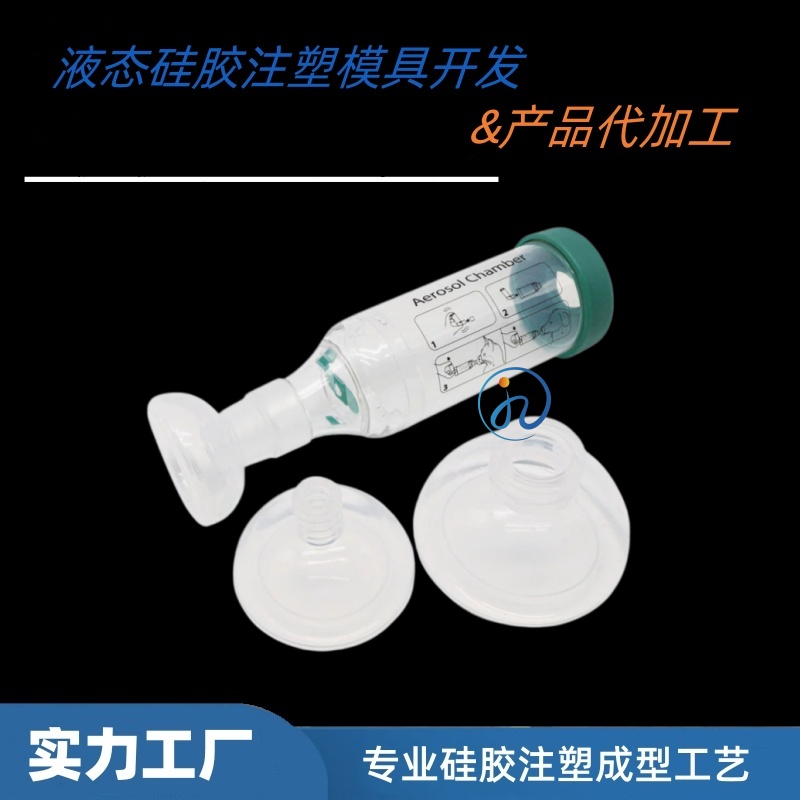
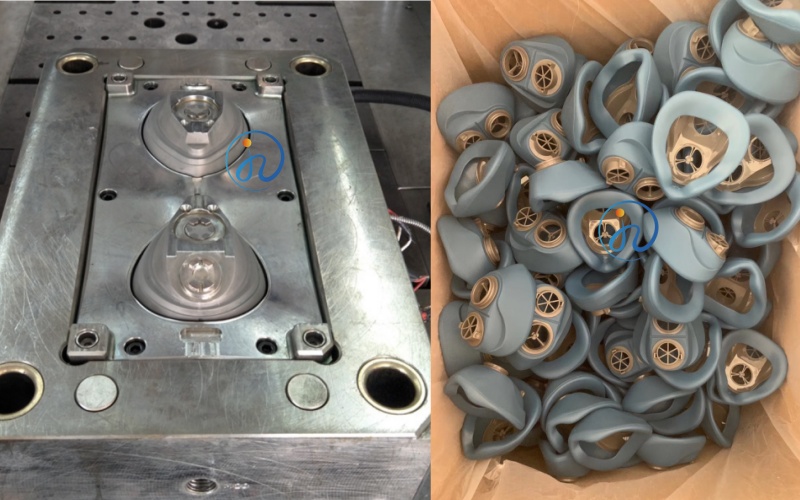
液态硅胶(LSR)包胶工艺,是将LSR注塑包覆在硬质骨架(如PC、PA66、金属)上的成型技术。它应用于医疗面罩, 汽车密封件, 工具手柄, 电子防水件等产品。包胶的吸引力在于:一体化成型,无需胶水粘接,产品无缝、防水、美观。 但实现这个“无缝”的过程,却充满了工程挑战。本文梳理LSR包胶工艺的6大核心难点。
一、粘接强度:LSR与骨架“天生不粘”
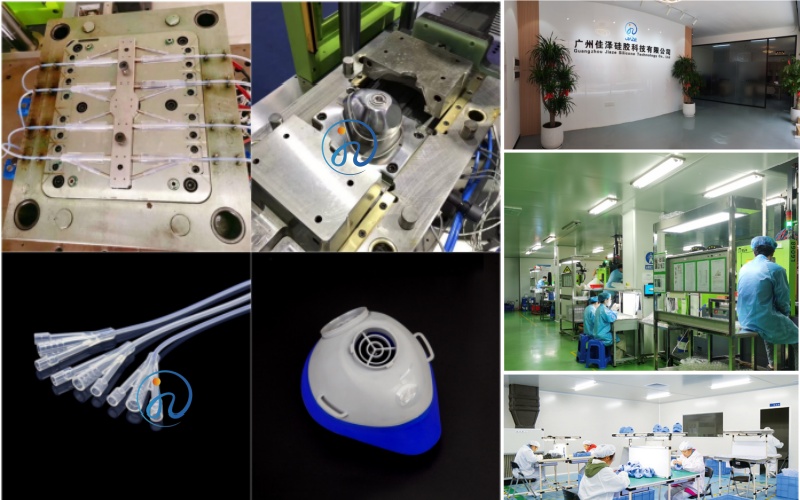
这是包胶工艺根本的难点。LSR是非极性材料,表面能极低(<24mN/m);而PC、PA66等骨架是极性材料,表面能较高(约40-50mN/m)。这种极性差异导致两者分子间仅靠微弱的范德华力结合,剥离强度通常<2N/mm,远低于工业应用要求的3.5N/mm以上。
更棘手的是,两者的热膨胀系数差异悬殊—LSR是PC的5-8倍。当产品经历温度波动时,界面会产生巨大内应力,一旦超过结合力,脱层就发生了。解决方向:
等离子处理:用氩气/氧气等离子体轰击骨架表面(功率100-150W,时间30-60秒),引入羟基、羧基等极性基团,表面能可提升至55-60mN/m
底涂剂:喷涂硅烷偶联剂类底涂剂,一端与骨架表面反应,另一端与LSR交联,剥离强度可达5-8N/mm
自粘型LSR:选用含增粘助剂的自粘型LSR,无需底涂即可与PC形成共价键,粘接强度可达3-5N/mm
二、骨架预处理:污染是“隐形杀手”
骨架在注塑成型时,通常会使用脱模剂以便脱模。这些脱模剂残留会像一层“隔膜”一样,阻断LSR与骨架的直接接触。即使LSR流动性再好,也无法穿透这层污染形成有效粘接。此外,骨架在存放和转运过程中,可能沾染手指油脂、灰尘、水分。这些污染物同样会大幅降低粘接强度。解决方向:
骨架注塑后避免使用脱模剂,或使用可清洗的脱模剂, 包胶前对骨架进行超声清洗+等离子活化, 处理后的骨架需在30分钟内完成包胶,否则活化效果会衰减
三、飞边控制:LSR的“无孔不入”
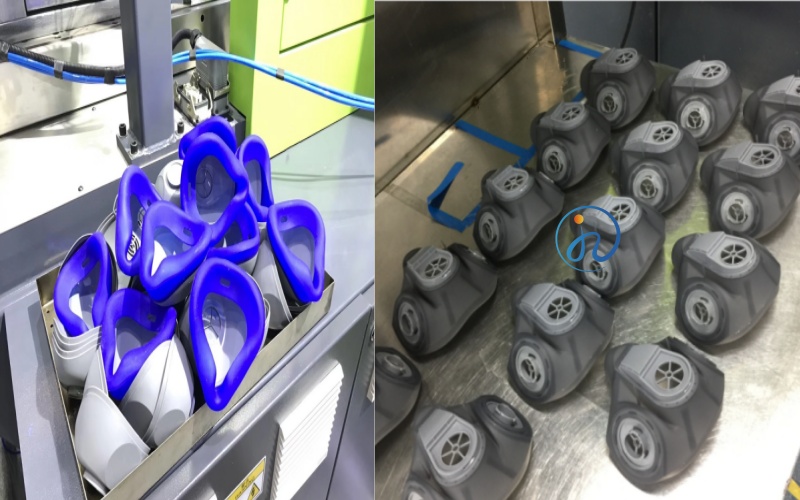
LSR粘度极低(类似水状),流动性极强。在包胶过程中,LSR会钻入骨架与模具之间的任何微小缝隙,产生飞边。飞边不仅影响外观,还可能覆盖骨架的功能区域(如卡扣、密封面),导致装配失败。解决方向:
骨架与模具的配合精度需达≤0.01mm, 分型面平面度控制在≤0.01mm, 在骨架定位区域设计弹性压紧结构,消除间隙, 飞边厚度控制在≤0.05mm,超过则需人工修边
四、骨架变形:高温与高压的双重考验
LSR包胶时,模具温度通常为160-220℃。如果骨架材料的耐温性不足(如PC热变形温度约130℃),在高温下会软化变形。同时,LSR注射压力通常达20-100MPa,高压会进一步加剧骨架的位移和变形风险。解决方向:
骨架材料需选用耐高温工程塑料(如PA66、PPS、PEEK),或金属, 模具设计时增加骨架支撑结构,防止高压下位移, 优化注塑参数,采用多段注射,避免局部过压
五、气泡与困气:界面处的“隐形缺陷”
包胶过程中,空气可能被裹挟在LSR与骨架之间的界面,形成气泡。气泡不仅降低粘接强度,还可能成为泄漏通道。困气的来源包括:骨架表面微孔中的空气, LSR流动前沿包裹的空气, 模具排气不良
解决方向:骨架表面进行真空脱气处理, 模具设置真空辅助排气系统(抽气速率≥100L/min), 优化注塑速度,采用慢-快-慢多段注射
六、检测与验证:如何证明“粘住了”?
包胶产品的质量无法通过外观完全判断。脱层可能发生在内部,初期无法肉眼识别。因此,需要系统性的检测手段。检测方法:
| 检测项目 | 方法 | 合格标准 |
| 剥离强度 | 90°剥离测试 | ≥3.5N/mm |
| 冷热循环 | -40℃~85℃循环 | 界面无开裂 |
| 水煮测试 | 100℃水煮30分钟 | 无起翘、无分层 |
| 高温高湿 | 85℃/85%RH | 界面无脱层 |
| 气密性 | 压力衰减测试 | 无泄漏 |
总结:包胶难点速查表
| 难点维度 | 核心挑战 | 解决方向 |
| 粘接强度 | 极性差异,天生不粘 | 等离子/底涂/自粘LSR |
| 骨架预处理 | 脱模剂、油脂污染 | 超声清洗+等离子活化 |
| 飞边控制 | LSR无孔不入 | 配合精度≤0.01mm |
| 骨架变形 | 高温+高压 | 耐高温骨架+支撑结构 |
| 气泡困气 | 界面空气裹挟 | 真空排气+多段注射 |
| 检测验证 | 脱层无法目视判断 | 剥离+冷热循环+气密测试 |
核心结论:LSR包胶工艺的难点,本质是“极性差异”与“低粘度特性” 带来的系统性挑战。解决脱层不是单一环节的调整,而是材料选型,表面处理,模具设计,工艺控制, 检测验证五位一体的系统工程。选择具备ISO13485认证和丰富包胶经验的工厂合作,从项目早期就介入DFM分析,才能将包胶风险消灭在量产之前。
 客服