在液态硅胶(LSR)注塑模具设计中,冷流道系统几乎是“标配”。而塑胶注塑中常见的热流道,在LSR模具中却很少见。这个差异不是“习惯”问题,而是由LSR的材料特性决定的。本文从5个维度拆解冷流道成为LSR模具的核心原因。
一、材料固化特性:LSR遇热即固化,流道必须“冷”
这是冷流道存在的原因。LSR是热固性材料,在室温下是液态,遇热(通常160-220℃)发生不可逆的化学交联反应,从液体变为固体。一旦固化,无法再次熔化。如果使用热流道—流道被加热以保持材料熔融——LSR会在流道内提前硫化,堵死流道,模具直接报废。
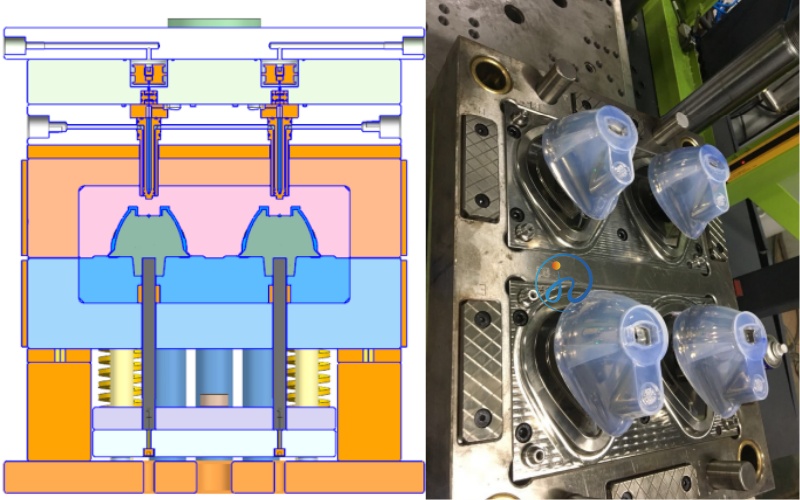
冷流道的工作原理:流道区域被强力水冷,温度控制在80℃以下,确保胶料在流道中始终保持液态;而型腔区域被加热至160-220℃,触发硫化反应。这种“冰火两重天”的温差管理,是LSR注塑的核心技术。
二、原料利用率:从70%到98%的飞跃
LSR原料价格远高于普通塑胶,材料浪费直接吞噬利润。传统冷流道(非针阀式) :流道内的胶料在每模完成后固化,成为水口废料。水口损耗率通常为产品净重的15%-30%。以医疗级LSR(150元/kg)为例,一个净重10g的产品,如果水口损耗30%,每件浪费材料成本约0.45元。
针阀式冷流道:通过针阀在注胶完成后自动切断浇口,流道内胶料保持液态,下一模继续使用。原料利用率可达98%以上,几乎没有水口废料。对于年产量10万件以上的项目,针阀式冷流道节省的材料成本,通常1-2年即可收回冷流道系统的增量投资。
三、产品一致性:避免“水口料”带来的性能波动
非针阀式冷流道产生的水口料,如果回收再利用,会带来严重的批次一致性问题。水口料在注塑时已经经历过一次热历史,分子量和交联密度已发生变化。如果按比例掺入新料,会导致:
硬度波动:水口料掺入比例不稳定,硬度公差难以控制在±3 Shore A以内, 硫化速度差异:水口料的硫化速度与新料不同,导致欠硫或过硫, 外观缺陷:水口料可能引入杂质、色差
医疗级和食品级产品通常禁止使用回收料,水口料只能报废。针阀式冷流道从根源上解决了这个问题——没有水口,就没有回收料的困扰。
四、模具寿命:减少磨损与腐蚀
冷流道系统对模具寿命的影响体现在两个方面:
减少飞边磨损:LSR粘度极低,如果流道压力控制不当,胶料会钻入分型面产生飞边。飞边反复挤压分型面,加速模具磨损。针阀式冷流道通过精确控制注胶时序和压力,减少飞边产生。降低热应力:冷流道区域的冷却水道设计,使模具温度分布更均匀,减少因局部过热导致的钢材热疲劳和腐蚀。
五、量产成本:从“单件材料费”到“综合成本”的优化
冷流道系统的模具投资比普通流道高出5000-40000元(视穴数和针阀数量而定)。但这笔增量投资在量产阶段会通过以下方式回收:
| 成本项 | 普通流道 | 针阀式冷流道 |
| 水口损耗率 | 15%-30% | <2% |
| 年材料浪费(10万件×10g) | 150-300kg | <20kg |
| 年材料成本(150元/kg) | 2.25万-4.5万元 | <3000元 |
| 水口处理人工 | 需要 | 不需要 |
| 回收料品质风险 | 存在 | 无 |
投资回收期:以年产量10万件计算,针阀式冷流道节省的材料成本,通常6-18个月即可覆盖增量投资。
总结:冷流道 vs 热流道速查表
| 对比项 | 冷流道(LSR标配) | 热流道(塑胶常用) |
| 流道温度 | 冷却(≤80℃) | 加热(180-320℃) |
| 适用材料 | 热固性(LSR) | 热塑性(塑胶) |
| 原料利用率 | 95%-98%(针阀式) | 90%-95% |
| 水口废料 | 几乎无(针阀式) | 有 |
| 模具成本 | 高(+5000-40000元) | 中等 |
| 适用场景 | LSR注塑必选 | 塑胶大批量生产 |
核心结论:液态硅胶注塑模具选择冷流道,不是“可选项”,而是由LSR热固性材料特性决定的技术必然。针阀式冷流道虽然模具投资更高,但在原料利用率、产品一致性和长期量产成本上的优势,使其成为大批量LSR项目的方案。选择具备ISO13485认证和冷流道系统集成经验的工厂合作,是确保LSR注塑项目量产成功的关键。
 客服