在液态硅胶(LSR)制品询价中,模具穴数是一个经常被提及却又容易被误解的参数。采购方往往希望“一模多穴”来降低单件成本,但报价单上的模具费却随着穴数增加而显著攀升。穴数到底如何影响模具价格?多穴模具的“贵”是否值得?本文从5个维度拆解其中的成本逻辑。
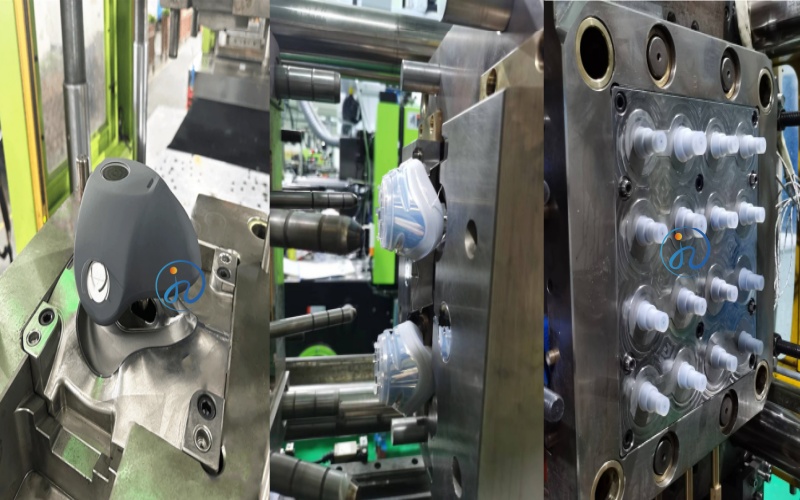
一、穴数与模具价格的基本关系:非线性增长
模具穴数从1穴增加到32穴,价格并非等比例翻倍,而是呈现非线性增长。
| 穴数 | 模具价格区间(参考) | 单穴分摊成本 |
| 1穴 | 2万-5万元 | 2万-5万元/穴 |
| 2穴 | 3万-7万元 | 1.5万-3.5万元/穴 |
| 4穴 | 5万-10万元 | 1.25万-2.5万元/穴 |
| 8穴 | 8万-15万元 | 1万-1.9万元/穴 |
| 16穴 | 12万-25万元 | 0.75万-1.6万元/穴 |
| 32穴 | 20万-40万元 | 0.6万-1.25万元/穴 |
核心规律:穴数越多,单穴分摊成本越低,但模具总价越高。从1穴到4穴,单穴成本下降约40%;从4穴到16穴,单穴成本再下降约30%。
二、加工工时:穴数增加带来的“乘法效应”
模具加工工时是穴数影响价格的直接因素。每一个穴都需要独立的型腔加工、排气槽加工、冷却水道加工。穴数增加,加工工时并非简单相加,而是存在“乘法效应”——多穴模具的平衡性要求(各穴填充一致、温度一致、顶出一致)会显著增加调试和检测时间。以型腔加工为例:
1穴模具:CNC粗加工+慢走丝精加工,约3-5天, 8穴模具:需要保证8个型腔的尺寸一致性(±0.005mm),加工和检测时间约10-15天, 32穴模具:平衡调试和热流道/冷流道均衡性验证,工期可能超过30天
加工工时增加,直接推高模具的人工成本和设备折旧成本。
三、冷流道系统:多穴模具的“成本大头”
LSR模具必须配备冷流道系统,而冷流道系统的成本与穴数直接相关。单穴模具的冷流道结构简单,成本约5000-8000元。而多穴模具需要:
流道平衡设计:确保每个穴的填充压力和温度一致,设计难度成倍增加, 更多针阀式喷嘴:每个穴需要独立的注胶控制,针阀喷嘴单价约2000-5000元/个, 更复杂的温控系统:多穴模具需要分区温控,确保各穴硫化一致
以8穴模具为例,冷流道系统成本可能占模具总价的30%-40%,远高于单穴模具的15%-20%。
四、精密度要求:穴数越多,公差越严
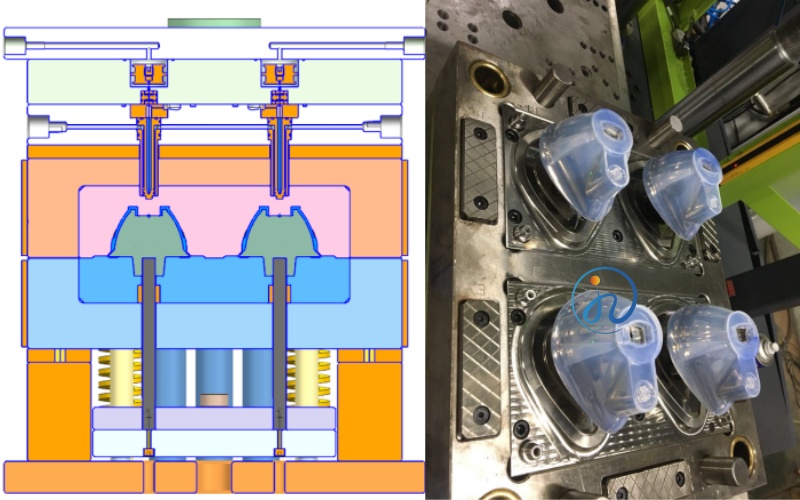
多穴模具的核心挑战在于一致性——每个穴生产出来的产品必须完全一样。这对模具加工精度提出了更高要求:
型腔尺寸公差:单穴模具±0.01mm即可,多穴模具需控制在±0.005mm以内, 分型面配合:多穴模具的分型面面积更大,平面度要求≤0.01mm, 排气系统:每个穴都需独立排气槽,深度控制在0.01-0.03mm
精密度要求越高,需要使用的加工设备越高端(五轴联动、慢走丝),加工工时越长,模具成本自然攀升。
五、注塑机匹配:穴数决定设备吨位
模具穴数还影响注塑机的选型。多穴模具需要更大的注射量和锁模力,对应的注塑机吨位更大、设备成本更高。
| 穴数 | 推荐注塑机吨位 | 设备日租金(参考) |
| 1-4穴 | 50-100吨 | 300-500元/天 |
| 8-16穴 | 100-200吨 | 500-1000元/天 |
| 32穴以上 | 200-300吨 | 1000-2000元/天 |
设备成本会分摊到单件产品上,这也是多穴模具虽然模具费高、但单件成本低的原因—设备效率被充分利用。
总结:穴数选择的核心逻辑
| 考量维度 | 少穴(1-4穴 | 多穴(8-32穴) |
| 模具价格 | 低(2万-10万) | 高(8万-40万) |
| 单件分摊模具费 | 高 | 低 |
| 适用批量 | 小批量、试产 | 大批量、稳定订单 |
| 交期 | 短(15-25天) | 长(30-45天) |
| 风险 | 低 | 高(一穴异常影响整模) |
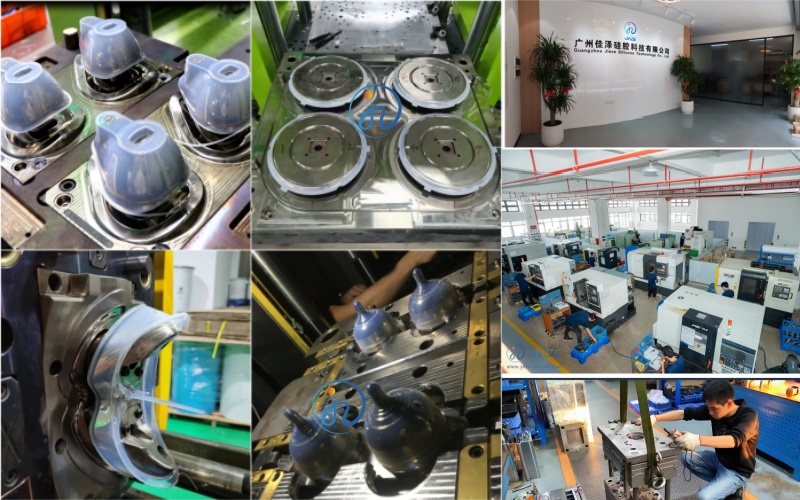
核心结论:模具穴数的选择,本质是“前期投入”与“长期分摊”之间的平衡。年需求量5万件以下,建议1-4穴;年需求量10万件以上,8-16穴更具成本优势;年需求量50万件以上,32穴模具的规模效应才真正显现。选择具备ISO13485认证和丰富多穴模具设计经验的工厂合作,才能确保多穴模具的平衡性和长期稳定性。
广州佳泽硅胶科技有限公司,是一家集液态硅胶(LSR)模具研发、精密注塑成型与量产交付于一体的科技型工厂。公司深耕液态硅胶制品领域十余年,精通1穴至32穴多穴模具设计与制造,具备冷流道平衡设计、分区温控及微米级精度控制能力,可根据客户产量需求提供最优穴数方案与精准成本核算。已通过ISO13485及ISO9001认证,为医疗、食品、工业领域客户提供从模具开发到量产交付的一站式OEM/ODM服务。
 客服