在液态硅胶(LSR)包胶PC的生产中,“脱模不好脱”是一个高频且令人头疼的问题。产品要么粘在型腔里撬不下来,要么顶出时硅胶层被拉变形甚至撕裂。很多人首要反应是“脱模剂没刷够”或者“顶针不够力”。但LSR包胶PC的脱模问题,根源往往不在“脱模”这个动作本身,而在于粘接与脱模这对矛盾没有被正确理解。你既希望硅胶牢牢粘住PC,又希望它爽快地离开模具——这两件事需要不同的表面化学来支撑。
一、先理解一个关键机制:自粘型LSR的“选择性黏合”
如果你用的是自粘型LSR(免底涂),脱模不好脱,往往是因为误解了它的工作原理。
自粘型LSR的配方中添加了反应性增黏成分。这些成分在高温硫化时,会专门针对PC表面的极性基团(如酯基)产生化学键合,实现牢固粘接。但关键在于,这种增黏剂对钢材模具表面是“无活性”的。也就是说,它理论上应该“粘PC、不粘钢”。
那为什么实际生产中还是粘模了?因为模具表面状态被破坏了。如果模腔表面有磨损、抛光不良、或者残留了之前生产积累的硅胶碎屑,自粘型LSR的胶料就可能在这些瑕疵处产生机械锚固,导致脱模阻力骤增。模具钢材的抛光与镀膜处置(如镀铬、镀钛),正是为了让自粘LSR在钢面上保持“惰性”。
判断:如果你用的是自粘型LSR,脱模难大概率不是材料“太粘”,而是模具表面需要维护或重新处置。
二、PC表面处理不当,粘接失败反而引发“假性脱模难”
一个反直觉的情况是:粘接不牢和脱模困难可能同时发生。
如果PC表面有油污、脱模剂残留,或者表面能不足,LSR与PC之间根本没有形成有效的化学键合。这时候,硅胶层在脱模时可能局部与PC分离,但又因为整体结构被PC骨架“卡住”而无法顺利脱出。你看到的“不好脱”,本质是粘接体系失效后的连锁反应。
更隐蔽的情况是处理剂使用不当。包PC用的处理剂(底涂)如果涂得太厚、没有充分干燥,或者选错了型号(比如拿包金属的处理剂来包PC),会在界面形成一层“弱边界层”。这层膜既不能把硅胶牢固粘在PC上,又可能在高温下变得发粘,反而增加了脱模阻力。PC还怕溶剂应力开裂,清洁剂过猛或处理剂未干透,可能导致PC件在脱模后发白甚至延迟开裂。
三、模具表面与拔模斜度:物理层面的“抱死”
即使化学粘接没问题,物理结构也可能导致脱模困难。
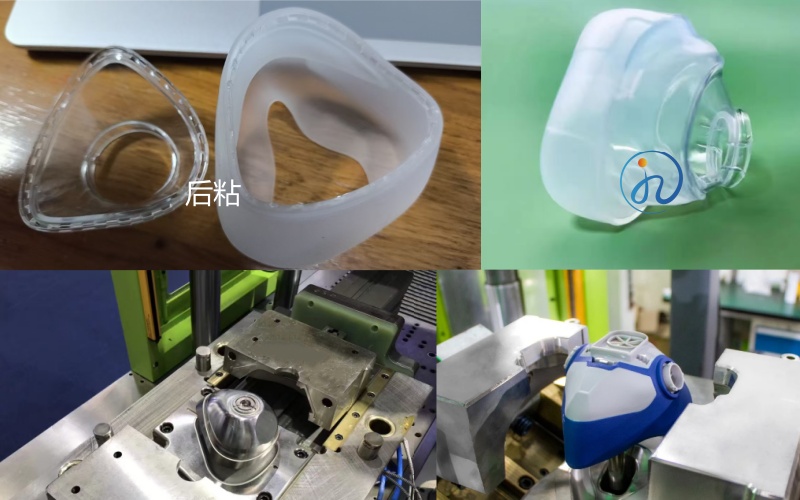
拔模斜度不足是最常见的原因之一。如果PC骨架的侧壁是垂直的(0°拔模),或者硅胶包覆区域的深腔没有足够的斜度,硅胶硫化收缩后会紧紧“抱死”在骨架上,脱模阻力极大。LSR包胶的脱模斜度通常建议≥1°-2°,深腔取上限。如果骨架模具已经定型、无法改斜度,这个项目从结构上就存在脱模风险。
模具表面粗糙度同样关键。型腔表面如果有倒扣、划痕或抛光不良,LSR会钻入这些微观凹陷形成机械咬合。脱模时,这些咬合点就是撕裂的起点。
四、硫化程度:欠硫让硅胶“又粘又软”
模温过低或硫化时间不足,是脱模困难的经典原因。
欠硫的LSR表面发粘,交联密度不够,既无法与PC形成足够的粘接强度,又容易黏附在模具型腔表面。脱模时,产品可能被拉长、拉白,甚至部分胶料残留在模腔里。
反过来,模温过高也有问题。PC的耐温有限,过高的模温可能导致PC骨架软化变形,或者让处理剂膜“烤过头”失去活性。LSR包PC的模温需要在一个窗口内:既要保证LSR充分硫化(通常需要达到其硫化温度),又不能高到损伤PC或破坏处理剂。
五、脱模动作本身:顶出方式与速度
LSR柔软易变形,顶针集中受力容易导致产品变形或撕裂。对于包胶PC件,顶出速度需要放慢(建议≤10mm/s),让产品有足够时间弹性脱离。如果产品结构有薄壁或密封唇区域,优先考虑气吹脱模或大面积推板,让受力均匀分布,而不是靠几根顶针硬顶。
总结:脱模难排查速查表
| 排查维度 | 可能原因 | 解决方向 |
| 模具表面 | 磨损、抛光不良、残留碎屑 | 重新抛光/镀膜,定期清理 |
| PC表面处理 | 污染、处理剂选错/涂厚/未干 | 清洁PC,选对PC专用处理剂,薄涂烘干 |
| 拔模斜度 | 骨架侧壁垂直、深腔无斜度 | 增加1°-2°斜度,或改结构 |
| 硫化程度 | 欠硫(模温低/时间短)或过硫 | 模温控制在窗口内,按壁厚设定硫化时间 |
| 顶出方式 | 顶针集中、速度过快 | 气吹/推板,慢速顶出 |
| 材料类型 | 自粘型LSR对钢面“无活性”被破坏 | 维护模具表面,确认自粘型与PC牌号匹配 |
核心结论:液态硅胶包胶PC件脱模不好脱,不能只盯着“脱模”这一个动作。它往往是粘接体系(PC表面处理、LSR类型), 模具状态(表面、斜度)、工艺参数(硫化、顶出)三者之一或叠加出了问题。自粘型LSR本身设计为“粘PC不粘钢”,如果粘模了,先查模具表面是否完好;如果产品撕裂,先查硫化是否充分、顶出是否均匀。选择具备ISO13485认证和丰富包胶经验的工厂合作,在DFM阶段就确认PC骨架的拔模斜度和模具表面处置方案,是把脱模风险消灭在开模之前的关键。
 客服