奶瓶刷看似简单,但刷头与奶瓶内壁直接接触,材料安全, 清洁效果, 耐用性都是硬指标。在制造工艺上,液态硅胶注塑(LSR) 和固态硅胶模压(HCR) 是两条主流路线。两者都能做出硅胶刷,但成品品质和生产逻辑差异巨大。本文从奶瓶刷这个具体产品出发,拆解两种工艺的优劣势。
一、精度与结构:薄壁刷毛 vs 厚壁简单件
奶瓶刷的刷毛需要细密、有弹性,才能贴合瓶壁、清洁死角。
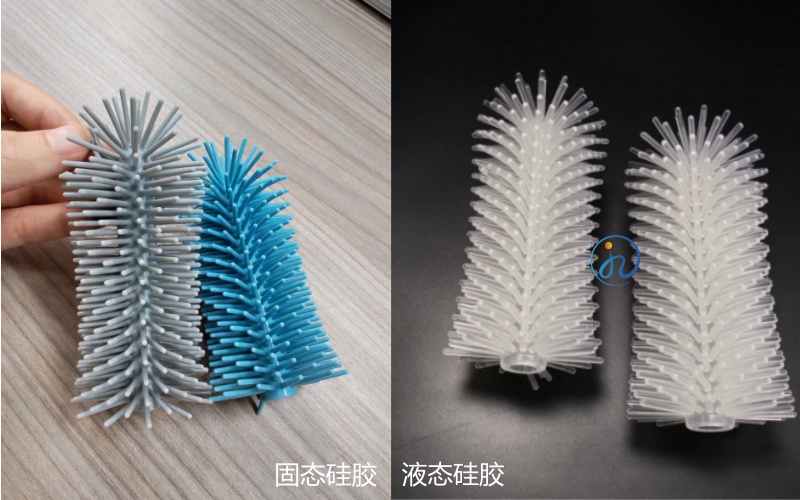
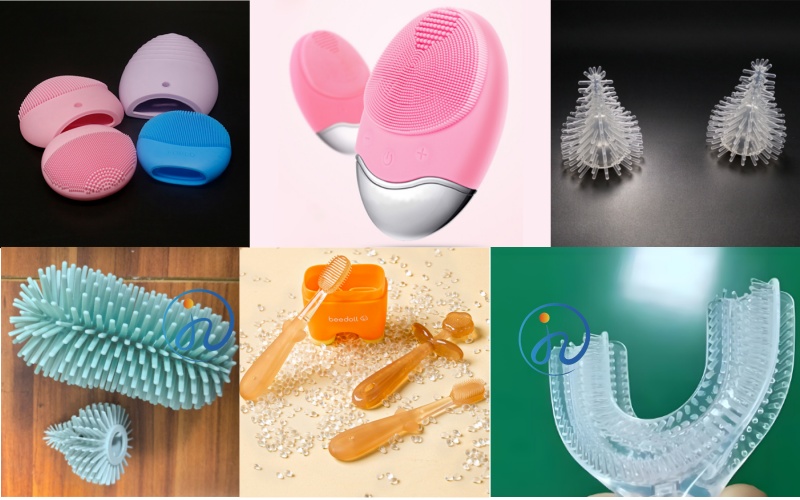
液态硅胶注塑的流动性极好,可以成型薄壁、细密的刷毛结构,精度可达±0.02-0.05mm,刷毛根部一体成型,没有胶合缝隙。这意味着刷头可以做到高密度、无毛边,且刷毛不易脱落。
固态硅胶模压受限于胶料流动性,薄壁和复杂结构很难做,精度天花板在±0.05-0.1mm左右。刷毛如果做得太细,模压时胶料填充不到位,容易出现缺胶或刷毛根部强度不足。因此固态模压的奶瓶刷,刷毛通常偏粗、密度偏低,或者需要后续植毛工序(存在胶合缝隙)。
判断:如果产品定位是“高密度仿生刷毛”“一体成型无缝隙”,液态硅胶注塑是唯一能稳定实现的路径。
二、飞边与后处理:无毛边 vs 人工修边
奶瓶刷的刷毛之间如果存在飞边,不仅影响清洁效果,还可能藏污纳垢。
液态硅胶注塑配合冷流道和精密模具,成品通常没有毛边或极少毛边,不需要人工修剪。刷毛之间的间隙干净利落,冲洗即净。
固态硅胶模压因溢料和分型面间隙,产品有明显飞边,必须人工修剪。刷毛根部和刷头边缘的飞边尤其难处理,修剪不彻底会影响外观和卫生。
判断:对“无毛边”“免修边”有要求的奶瓶刷品牌,液态注塑优势明显。
三、生产效率与自动化:秒级 vs 分钟级
液态硅胶注塑是全自动生产,A/B胶自动计量混合,注射后30-60秒完成硫化,一人可管多台机,成型周期以秒计。
固态硅胶模压需要人工裁料、称重、摆料、取件、修边,硫化时间通常5-15分钟,对人工依赖高,效率低。
判断:奶瓶刷属于高频消耗品,批量通常较大。液态注塑的自动化效率优势,在大批量时转化为显著的单件成本下降。
四、洁净度与食品安全:食品级 vs 工业级
奶瓶刷直接接触婴儿入口用品,材料纯净度是底线。
液态硅胶注塑采用铂金催化,成型过程不产生副产物,无味、高纯净,容易通过FDA、LFGB食品接触认证。配合洁净车间生产,适合母婴级产品。
固态硅胶模压常用过氧化物硫化,可能有残留气味,洁净度控制不如LSR。虽然食品级固态硅胶也存在,但在最高等级的应用中处于劣势。
判断:出口欧美市场、或主打“母婴安全”的奶瓶刷,液态硅胶是更稳妥的选择。
五、成本结构:模具贵 vs 人工贵
| 对比项 | 液态硅胶注塑 | 固态硅胶模压 |
| 模具费 | 数万-十几万 | 几千-几万 |
| 设备投入 | 高(专用LSR机) | 低(平板硫化机) |
| 人工成本 | 低(全自动) | 高(人工摆料/修边) |
| 材料利用率 | 98%以上 | 80%-90% |
| 适用批量 | 大批量 | 小批量 |
固态模压的前期投入低,适合小批量试产或预算有限的项目。但批量上来后,人工修边和低利用率会推高单件成本。液态注塑模具贵,但年需求超过1万件时,综合成本优势开始显现。
六、奶瓶刷的特殊考量:刷毛一体成型
奶瓶刷的核心体验在刷头。传统植毛刷存在刷毛根部胶合缝隙,容易滋生生物膜,且刷毛易脱落。液态硅胶注塑可以实现刷毛与刷头一体成型,无缝隙、不掉毛、易冲洗。固态模压做一体刷毛难度大,往往需要后续植毛工序,反而失去了“全硅胶”的卫生优势。
总结:选型速查表
| 判断维度 | 选液态硅胶注塑 | 选固态硅胶模压 |
| 刷毛密度/细度 | 高密度、细刷毛 | 粗刷毛、低密度 |
| 飞边要求 | 无毛边、免修边 | 可接受人工修边 |
| 年需求量 | 大批量(>1万件) | 小批量试产 |
| 安全认证 | FDA/LFGB母婴级 | 普通食品级 |
| 成本敏感度 | 长期分摊优先 | 前期投入优先 |
| 结构复杂度 | 一体成型刷毛 | 简单结构或植毛 |
核心结论:奶瓶刷的工艺选择,核心看刷毛精细度、飞边要求、批量规模和安全等级。追求“一体成型、无毛边、高密度刷毛”的母婴级产品,液态硅胶注塑是更匹配的路径;小批量试产或结构简单的低价款,固态模压仍有成本优势。选择具备ISO13485认证和食品级LSR刷毛成型经验的工厂合作,从模具设计阶段就锁定刷毛结构和排气方案,是奶瓶刷产品成功量产的关键。
 客服