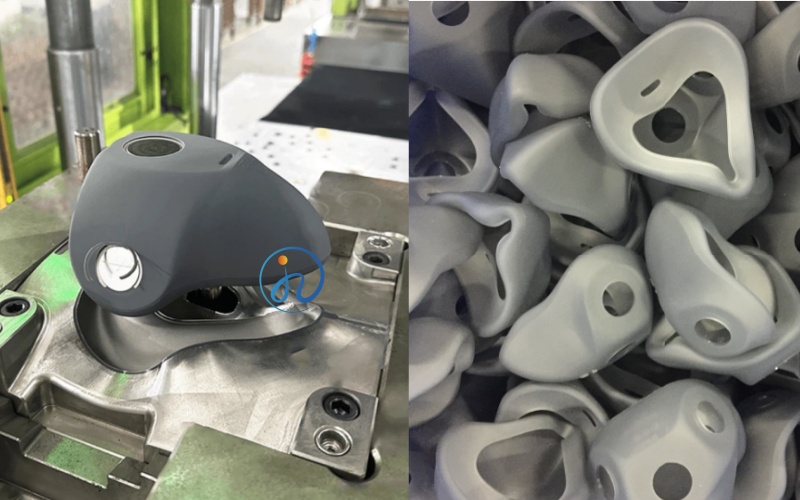
在液态硅胶(LSR)注塑模具设计中,脱模可行性是决定产品良率和模具寿命的核心因素之一。与硬质塑胶不同,LSR制品柔软、弹性大、撕裂强度有限。脱模设计不当,产品会被撕裂、拉变形,或者卡在模腔中无法取出。更严重的是,LSR粘度极低,如果分型面或顶出结构设计有缺陷,飞边和粘模会同时发生,量产根本跑不起来。本文从6个维度,系统梳理LSR模具脱模可行性的设计要点。
一、拔模斜度:LSR的“脱模首关”
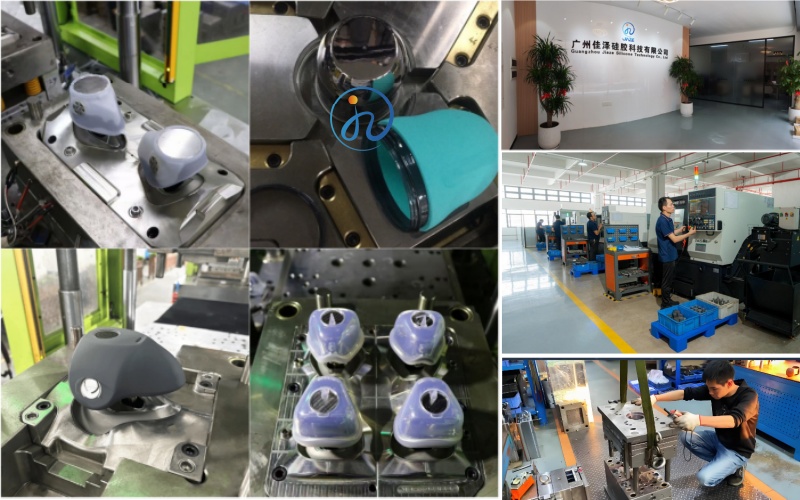
拔模斜度是产品从模腔中顺利脱出的基础。LSR虽然柔软,但正因为柔软,它对拔模斜度的要求反而比硬质塑胶更复杂。设计要点:
常规推荐值:0.5°-1°。对于表面有纹理或磨砂的产品,建议≥1.5°,因为纹理会增加脱模阻力,透明件要求更高:透明LSR产品建议≥2°,避免脱模时产生拉伤或白化
深腔产品需加大:深度超过20mm的腔体,拔模斜度应适当增加至1.5°-3°, 避免“零度”设计:任何垂直面在脱模时都会产生摩擦,LSR会因此被拉伸甚至撕裂
一句话原则:拔模斜度“宁大勿小”,多1°的斜度不会影响产品功能,但少0.5°可能导致量产失败。
二、分型面设计:决定合模线与脱模路径
分型面的位置决定了产品的外观合模线位置,也决定了脱模时产品从哪一侧脱离。设计要点:
分型面应设在产品轮廓处,确保产品能顺利从模腔中脱出,优先将分型面放在非外观面或非密封面,避免合模线影响产品功能和美观
避免分型面与脱模方向垂直,否则产品会被“卡住”,分型面配合精度需达≤0.01mm,LSR粘度极低,分型面间隙过大会产生飞边
三、顶出系统:柔软产品的“温柔对待”
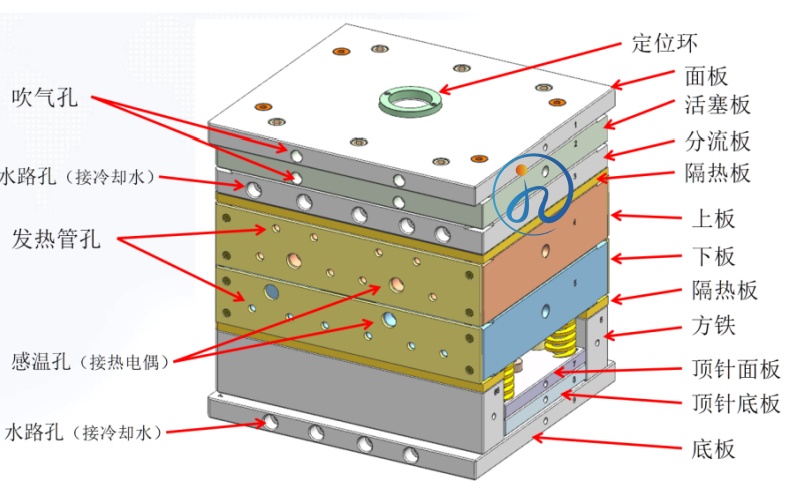
LSR制品的撕裂强度远低于硬质塑胶,顶出时受力不均极易导致变形、顶白甚至顶穿。设计要点:
增加顶针数量:单针受力面积减小,避免局部应力集中,优先采用气辅顶出或大面积推板顶出:使受力均匀分布
顶出速度需放慢:配合慢速脱模,防止产品被拉变形,顶针位置避开薄壁区域:薄壁处强度最低,顶出时最容易破损
四、表面处理:防粘模的关键
LSR在高温硫化后,对模具表面有一定的粘附性。如果模具表面处理不当,产品会粘在模腔中难以取出。设计要点:型腔表面需镜面抛光:Ra≤0.05μm,减少脱模摩擦阻力,可进行表面涂层处理:如特氟龙涂层、类金刚石涂层(DLC),降低表面能,提升脱模顺畅度,避免表面划痕:任何微小划痕都会成为LSR粘模的“锚点”
五、冷流道与浇口设计:脱模的“起点”
浇口是产品与流道连接的位置,也是脱模时最先受力的区域。设计要点:浇口尺寸需精确计算:过大导致流道残留难以脱模,过小则影响填充,优先采用针阀式冷流道:实现浇口自动切断,产品脱模时无需人工修剪,浇口位置应避开外观面和密封面:避免影响产品外观和功能
六、收缩率补偿:脱模后的“尺寸保障”
LSR脱模冷却后收缩率通常为2.5%-4.0%。如果模具设计时没有精确补偿收缩率,产品脱模后尺寸会超差,导致装配失败。设计要点:根据材料牌号和产品结构精确计算收缩率,模具型腔尺寸需按收缩率放大,首批试模后需验证实际收缩率,必要时修模补偿
总结:LSR脱模设计速查表
| 设计维度 | 关键参数 | 放行标准 |
| 拔模斜度 | 常规/透明/深腔 | 0.5°-1°/≥2°/1.5°-3° |
| 分型面 | 位置与精度 | 最大轮廓处,≤0.01mm |
| 顶出系统 | 顶出方式 | 气辅/推板,慢速脱模 |
| 表面处理 | 粗糙度/涂层 | Ra≤0.05μm + DLC涂层 |
| 浇口设计 | 类型与位置 | 针阀式冷流道,避开外观面 |
| 收缩率补偿 | 补偿精度 | 按2.5%-4.0%精确计算 |
核心结论:LSR模具脱模可行性的核心是“温柔对待柔软产品”——拔模斜度足够、顶出受力均匀、表面光滑不粘、分型面精度达标。这6个设计要点相互关联,任何一项缺失都可能成为量产阶段的“致命伤”。选择具备ISO13485认证和丰富LSR脱模设计经验的工厂合作,才能从源头确保脱模顺畅、良率稳定。
 客服